مهر
مدیریت کارخانه با مدیریت ژاپنی, مقالات آموزشی
مزیت رقابتی پایدار در کارخانه: ۷ گام تولید ناب
مقدمه؛ چرا مزیت رقابتی کارخانه بدون تولید ناب پایدار نمیماند؟
مزیت رقابتی پایدار در کارخانه با خرید یک ماشین جدید، کاهش موقت قیمت محصول یا افزایش فشار بر کارکنان ایجاد نمیشود. اگر جریان تولید همچنان با توقفهای تکرارشونده، موجودی اضافی، دوبارهکاری، تصمیمگیریهای سلیقهای و وابستگی به چند نیروی کلیدی اداره شود، هر دستاوردی کوتاهمدت خواهد بود. رقیب میتواند فناوری، قیمت یا حتی محصول شما را تقلید کند؛ اما تقلید از سیستمی که هر روز اتلاف را شناسایی و حذف میکند، بسیار دشوار است. این همان نقطهای است که مدیریت بهرهور کارخانه از اقدامات مقطعی جدا میشود.
تولید ناب، مزیت رقابتی را از سطح شعار به سطح فرایند منتقل میکند. در این رویکرد، ارزش از نگاه مشتری تعریف میشود، جریان ارزش ترسیم میگردد و هر فعالیتی که زمان، هزینه یا کیفیت را بدون ایجاد ارزش مصرف کند، در معرض حذف قرار میگیرد. استانداردسازی فرایندها، کنترل کیفیت در مبدأ، تولید بهموقع و بهبود مستمر، به کارخانه کمک میکنند با منابع کمتر، خروجی پایدارتر و قابل پیشبینیتری ایجاد کند. نتیجه، فقط کاهش هزینه نیست؛ بلکه افزایش سرعت پاسخگویی، کاهش نوسان کیفیت و ارتقای اعتماد مشتری است.
تجربه کارخانههای موفق نشان میدهد پایداری زمانی شکل میگیرد که شاخصها به رفتار روزانه مدیران و کارکنان متصل شوند. مدیر باید بداند افت بهرهوری کارخانه دقیقاً از کدام گلوگاه، توقف یا شش زیان بزرگ OEE ناشی میشود؛ نه اینکه صرفاً پس از پایان ماه، عدد تولید را بررسی کند. برای شناخت این منطق، مطالعه راهنمای شاخص OEE میتواند تصویر دقیقتری از فاصله میان ظرفیت اسمی و عملکرد واقعی خط ارائه دهد.
این منطق با اصول شناختهشده سیستم تولید تویوتا نیز همراستاست؛ سیستمی که بر حذف اتلاف، جریان پیوسته و حل ریشهای مسئله استوار است و در سیستم تولید تویوتا بهصورت رسمی تشریح شده است. اما پرسش اصلی این است: در کارخانه شما، کدام اتلاف پنهان امروز در حال فرسایش مزیت رقابتی است و چرا هنوز ریشه آن با داده و مشاهده از کف کارخانه کشف نشده است؟
ریشهیابی اتلافها و موانع رقابتپذیری در کارخانه
مزیت رقابتی پایدار با کاهش مقطعی هزینهها یا فشار بیشتر بر نیروی انسانی ایجاد نمیشود؛ زمانی شکل میگیرد که کارخانه بتواند اتلاف را بهصورت سیستماتیک شناسایی و حذف کند. بسیاری از مدیران، علائمی مانند توقف خط، موجودی بینفرایندی، دوبارهکاری، تأخیر در تحویل و نوسان کیفیت را بهعنوان مشکلات جداگانه میبینند؛ درحالیکه این موارد معمولاً خروجی یک ریشه مشترک هستند: جریان ارزش ناپایدار و فرایندهای فاقد کنترل. تا زمانی که علت واقعی عارضه مشخص نشود، هر اقدام اصلاحی تنها هزینهای موقت برای پوشاندن مسئله خواهد بود.
ریشهیابی باید از داده واقعی آغاز شود، نه از برداشتهای شفاهی سرپرستان. مدیر باید زمان توقفها، نرخ ضایعات، میزان دوبارهکاری، موجودی در انتظار، زمان چرخه و اختلاف برنامه با تولید واقعی را به تفکیک ماشین، شیفت و محصول تحلیل کند. سپس با حضور در محل وقوع مسئله، یعنی گمبا، باید مشخص شود اتلاف در کدام نقطه ایجاد میشود و چرا سیستم کنترل آن را پیش از تبدیلشدن به بحران شناسایی نکرده است. شاخص OEE نیز زمانی ارزش مدیریتی دارد که سه مؤلفه دسترسی، عملکرد و کیفیت، به علل قابل اقدام متصل شوند؛ نه اینکه صرفاً بهعنوان یک عدد در گزارش ماهانه ثبت شود.
برای کشف علت ریشهای، روشهایی مانند پنج چرا، نمودار علت و معلول و تحلیل جریان ارزش باید در کنار هم به کار گرفته شوند. پرسش کلیدی این نیست که «چه کسی خطا کرده است؟»؛ بلکه باید پرسید «کدام استاندارد، طراحی فرایند یا سازوکار تصمیمگیری اجازه داده است خطا تکرار شود؟» در این مسیر، مطالعه شناسایی و حذف اتلافها میتواند چارچوب مناسبی برای تفکیک اتلافهای آشکار از اتلافهای پنهان فراهم کند.
مانع اصلی رقابتپذیری کارخانه معمولاً یک دستگاه معیوب نیست؛ بلکه ترکیبی از استانداردهای ناقص، دادههای غیرقابل اعتماد، مسئولیتهای مبهم و تصمیمهای واکنشی است. اگر این ریشهها شناسایی نشوند، اجرای تولید ناب، نظام پیشنهادها یا بهبود مستمر نیز به مجموعهای از اقدامات پراکنده تبدیل خواهد شد. اما در کارخانه شما، بیشترین اتلاف از کدام ریشه تغذیه میکند: فرایند، تجهیزات، نیروی انسانی یا شیوه مدیریت؟
اقدام اول؛ شناسایی جریان ارزش و حذف فعالیتهای بدون ارزش
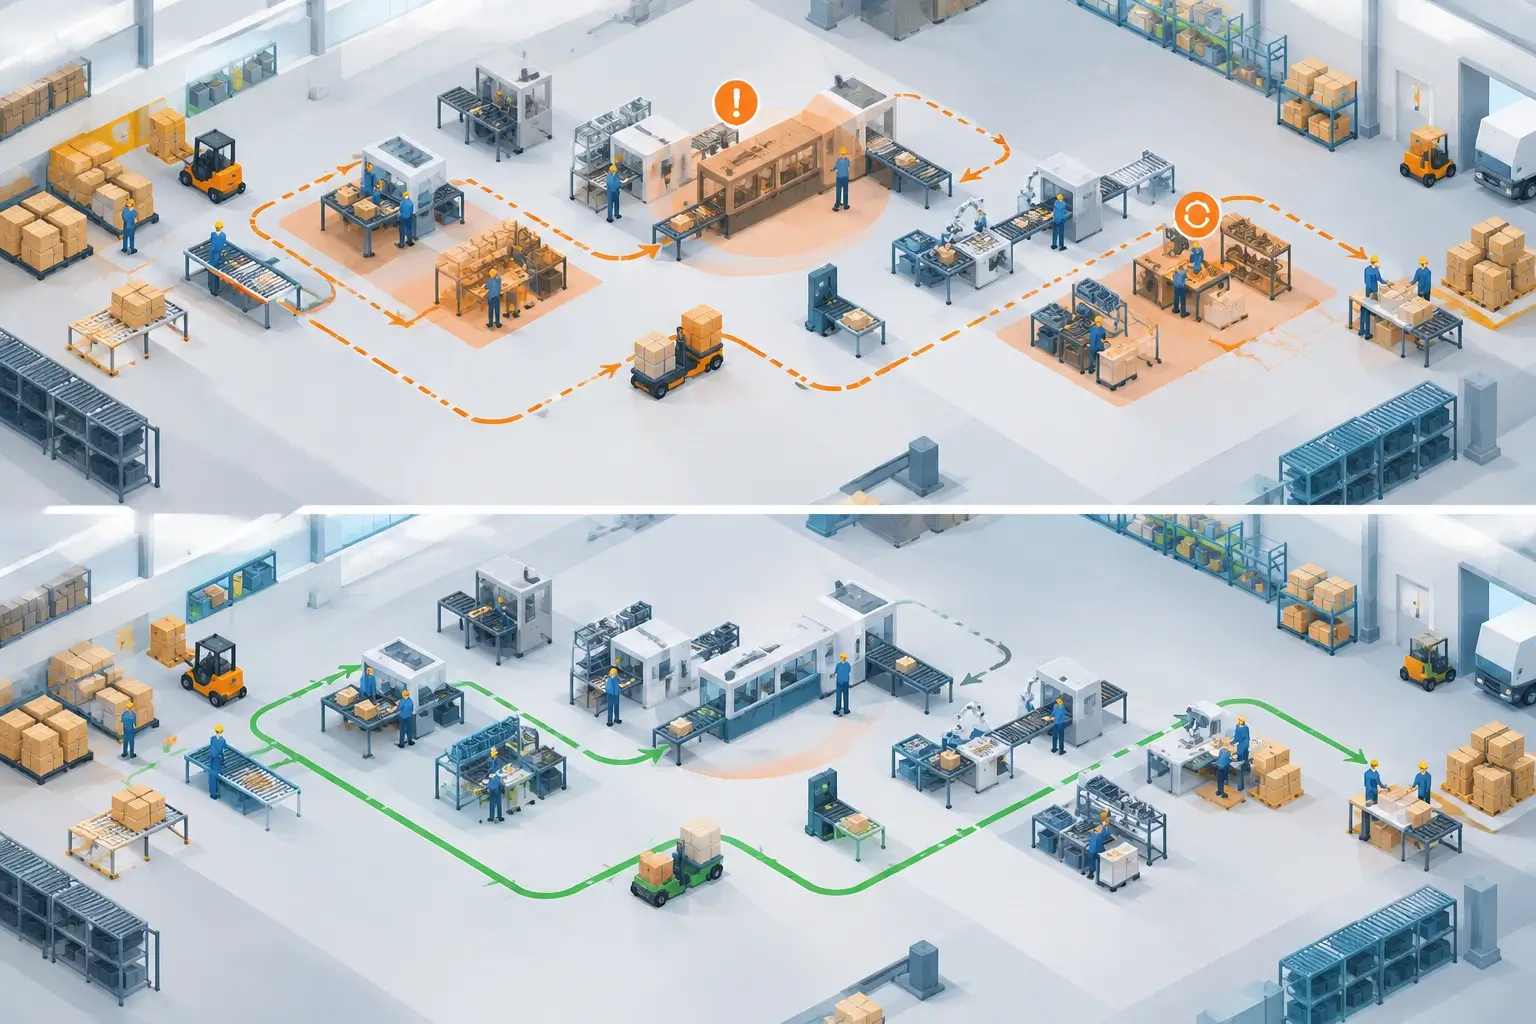
مزیت رقابتی پایدار از جایی آغاز میشود که مدیر کارخانه بهجای تمرکز صرف بر افزایش سرعت ماشینآلات، کل مسیر خلق ارزش برای مشتری را مشاهده کند. جریان ارزش، زنجیرهای از فعالیتهاست که از دریافت سفارش و تأمین مواد اولیه شروع میشود و تا تولید، کنترل کیفیت و تحویل محصول ادامه پیدا میکند. در این مسیر، بخشی از فعالیتها واقعاً ارزش محصول را افزایش میدهند؛ اما بخش قابلتوجهی فقط زمان، فضا، نیروی انسانی و نقدینگی را مصرف میکند.
اولین اقدام عملی، انتخاب یک خانواده محصول و ترسیم نقشه وضعیت موجود است. زمان پردازش، زمان انتظار، موجودی بین ایستگاهها، دفعات جابهجایی، توقفها، دوبارهکاری و مسیر گردش اطلاعات باید با مشاهده مستقیم در کف کارخانه ثبت شوند؛ نه با اتکا به گزارشهای اداری. این نقشه معمولاً نشان میدهد زمان واقعی تبدیل مواد به محصول، در برابر کل زمان عبور سفارش از کارخانه، سهم بسیار کوچکی دارد.
پس از ترسیم جریان، هر فعالیت را در سه گروه قرار دهید: فعالیتهای ارزشافزا، فعالیتهای بدون ارزش و فعالیتهای بدون ارزش اما فعلاً ضروری. برش، مونتاژ یا عملیات مشخصی که ویژگی مورد انتظار مشتری را ایجاد میکند، ارزشافزاست. انتظار برای تأیید، انباشت موجودی، حملونقل اضافی، بازرسیهای تکراری، جستوجوی ابزار و اصلاح خطا، نمونههای روشن اتلاف در سازمان هستند و باید با داده، نه حدس، حذف یا کاهش یابند.
در گام بعد، نقشه وضعیت آینده را طراحی کنید: جریان مواد باید تا حد امکان پیوسته شود، تولید بر مبنای تقاضای واقعی حرکت کند و نقاط کنترل کیفیت در محل ایجاد خطا مستقر شوند. برای هر اتلاف، مالک، شاخص و مهلت اصلاح تعیین کنید؛ برای نمونه، کاهش زمان انتظار بین دو ایستگاه یا حذف یک مرحله ثبت اطلاعات تکراری. اجرای آزمایشی در یک خانواده محصول، ریسک تغییر را کنترل و اثر اقدام را با شاخصهایی مانند زمان تحویل، موجودی در جریان ساخت و بهرهوری کارخانه قابل سنجش میکند.
اما آیا در کارخانه شما، طولانیترین بخش مسیر واقعاً تولید است یا زمانهای پنهانِ انتظار، جابهجایی و تصمیمگیری، سرمایه را متوقف کردهاند؟
اقدام دوم؛ استانداردسازی فرایندها برای کاهش نوسان تولید
استانداردسازی فرایندها یعنی تبدیل «روش انجام کار» از یک مهارت شخصی و سلیقهای به یک روش مشخص، قابل مشاهده و قابل تکرار. در کارخانهای که هر اپراتور کار را به شیوه خود انجام میدهد، نوسان در زمان چرخه، کیفیت محصول، مصرف مواد و توقف خط اجتنابناپذیر است. چنین نوسانی مستقیماً بهرهوری کارخانه را کاهش میدهد و اجازه نمیدهد مزیت رقابتی پایدار شکل بگیرد.
برای شروع، باید بهترین روش فعلی انجام هر عملیات بر اساس سه مؤلفه ثبت شود: زمان takt یا ریتم موردنیاز تولید، توالی دقیق فعالیتها و موجودی استاندارد در جریان کار. این استاندارد نباید در قالب دستورالعملی طولانی و بایگانیشده باقی بماند؛ باید در محل انجام کار، بهصورت تصویری و ساده نصب شود تا اپراتور بتواند در چند ثانیه آن را با عملکرد واقعی مقایسه کند. هر انحراف از استاندارد، یک سیگنال برای بررسی علت است، نه فرصتی برای سرزنش نیروی انسانی.
استاندارد معتبر باید نقاط کنترل کیفیت، ابزار مورد استفاده، پارامترهای بحرانی، زمان مجاز هر مرحله و واکنش مشخص به خطا را نیز تعیین کند. اگر دستگاه، مواد اولیه یا روش کار تغییر کرد، استاندارد باید از مسیر کنترل تغییرات بازنگری شود؛ در غیر این صورت، نسخههای متناقض در خط تولید شکل میگیرند. همچنین آموزش اپراتور باید با نمایش عملی، ارزیابی مهارت و تأیید صلاحیت انجام شود، نه صرفاً با امضای یک فرم آموزشی.
مدیر تولید باید بهصورت روزانه اجرای استاندارد را در گمبا مشاهده و انحرافها را ثبت کند. اتصال این دادهها به شاخص OEE، ضایعات و توقفات نشان میدهد کدام استاندارد واقعاً به عملکرد بهتر منجر شده است. برای درک ارتباط استانداردسازی با حذف توقفهای ناشی از کمبود یا انباشت، بررسی تولید بهموقع نیز ضروری است.
اما پرسش کلیدی این است: در کارخانه شما، کدام نوسان روزانه واقعاً از ضعف اپراتور ناشی میشود و کدامیک ریشه در استاندارد ناقص، تجهیزات ناپایدار یا طراحی نادرست فرایند دارد؟
اقدام سوم؛ اجرای نظام ۵S برای نظم و افزایش بهرهوری
نظم در کارخانه یک موضوع ظاهری یا مربوط به زیبایی محیط کار نیست؛ مستقیماً با مزیت رقابتی پایدار، سرعت تصمیمگیری و بهرهوری کارخانه ارتباط دارد. ابزارهای رهاشده، مواد بدون برچسب، موجودیهای مازاد و مسیرهای مسدود، بخشی از اتلاف پنهان در تولید هستند. نظام ۵S با هدف حذف این بینظمیها، محیط کار را به سیستمی قابل مشاهده، قابل کنترل و استاندارد تبدیل میکند؛ سیستمی که در آن انحراف از وضعیت مطلوب، پیش از تبدیلشدن به توقف خط یا خطای کیفی شناسایی میشود.
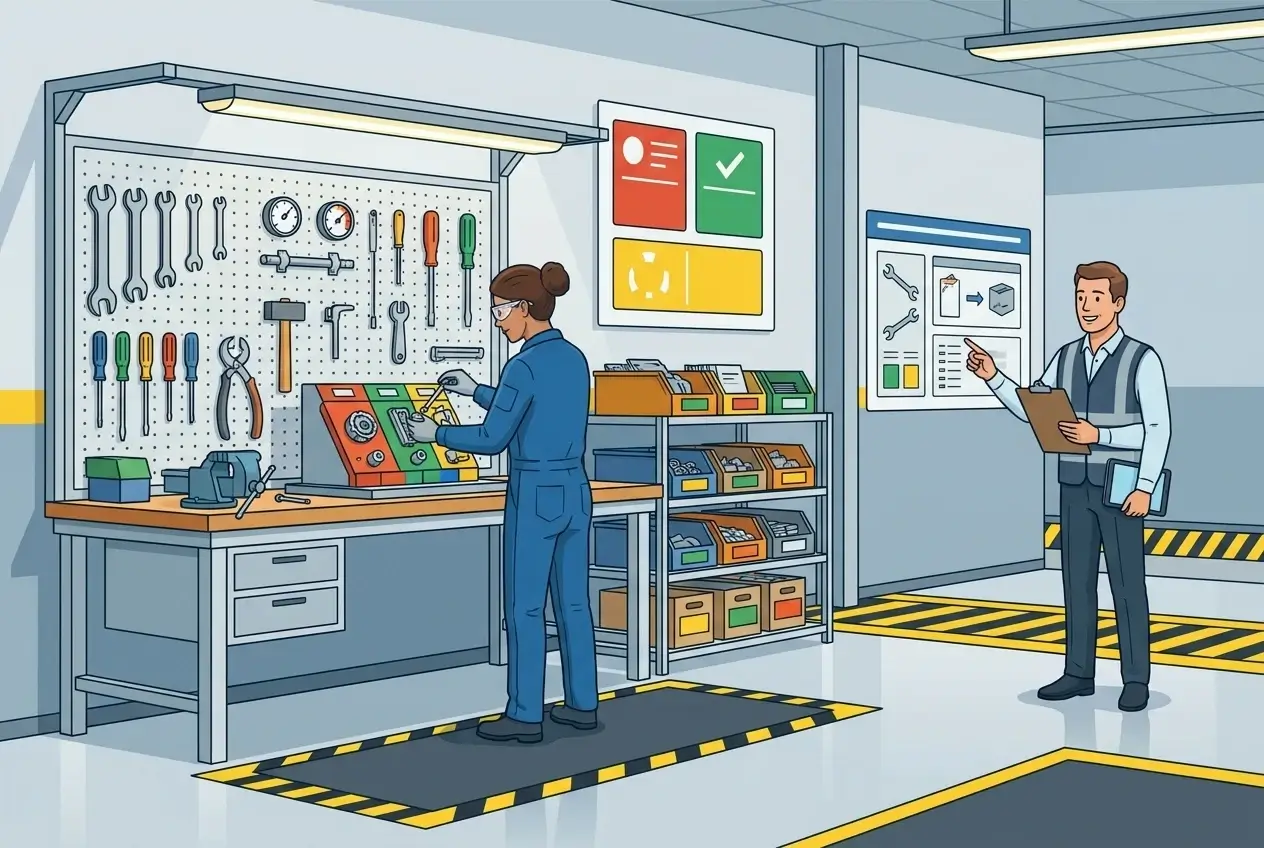
اجرای مؤثر ۵S از تفکیک آغاز میشود: هر چیزی که برای فرایند جاری ضروری نیست، باید از محل کار خارج شود. سپس ابزار، مواد و تجهیزات ضروری بر اساس میزان استفاده، در جای مشخص و قابل دسترس قرار میگیرند. پاکیزهسازی نیز صرفاً نظافت نیست؛ فرصتی برای کشف نشتی روغن، لرزش غیرعادی، خرابی حفاظها و سایر نشانههای اولیه نقص در تجهیزات است. به همین دلیل، ۵S باید با نگهداری و تعمیرات بهرهور و کنترل کیفیت پیوند بخورد، نه اینکه به فعالیتی تشریفاتی در پایان شیفت محدود شود.
مرحله استانداردسازی، تفاوت میان یک اقدام مقطعی و یک سیستم مدیریتی واقعی است. برای هر ایستگاه باید عکس وضعیت مطلوب، محل دقیق ابزارها، کدگذاری رنگی، مسئولیت نظافت و تناوب پایش مشخص شود. شاخصهایی مانند زمان جستوجوی ابزار، تعداد اقلام اضافی، امتیاز ممیزی ۵S، حوادث ناشی از بینظمی و زمان آمادهسازی خط، اثربخشی این نظام را قابل اندازهگیری میکنند. برای آشنایی با جزئیات اجرایی، راهنمای اجرای اصول ۵S کارخانه میتواند مبنای طراحی برنامه عملیاتی قرار گیرد.
پایداری ۵S به حضور مستمر مدیر در کف کارخانه، ممیزیهای منظم و مشارکت اپراتورها وابسته است. اگر کارکنان در تعریف استانداردها نقش نداشته باشند، نظام ۵S به اجبار اداری تبدیل میشود و پس از مدتی فرسوده خواهد شد. مدیر باید از طریق گشت گمبا، انحرافها را مشاهده کند، علت ریشهای را بررسی کند و اصلاحات را در استاندارد کار ثبت نماید. پرسش اساسی این است: در کارخانه شما، بینظمی دقیقاً کدام اتلاف، توقف یا خطای پنهان را هر روز بازتولید میکند؟
اقدام چهارم؛ استقرار تولید بهموقع و کنترل موجودی
موجودی زیاد، نشانه قدرت کارخانه نیست؛ اغلب پوششی برای ضعف برنامهریزی، ناپایداری تأمینکننده، توقفهای مکرر و کیفیت نامطمئن است. در تولید ناب، هدف «صفر کردن کورکورانه موجودی» نیست؛ هدف، نگهداشتن حداقل موجودی لازم برای حفظ جریان تولید و حذف اقلامی است که بدون ایجاد ارزش، نقدینگی را قفل میکنند. تولید بهموقع زمانی معنا دارد که مواد، قطعات و محصول نیمهساخته دقیقاً در زمان، مقدار و نقطه مصرف موردنیاز در دسترس باشند.
برای اجرای این اقدام، ابتدا مصرف واقعی هر ایستگاه را بر مبنای نرخ تولید، زمان تدارک و نوسان تقاضا اندازهگیری کنید. سپس برای هر قطعه، نقطه سفارش، مقدار سفارش و موجودی اطمینان را با داده تعیین کنید؛ نه با حدس سرپرست یا عادت انباردار. سیستم کانبان میتواند جریان کششی را برقرار کند: ایستگاه پاییندست فقط بهاندازه مصرف واقعی درخواست میدهد و ایستگاه بالادست نیز فقط همان مقدار را جایگزین میکند. در این مدل، هر کارت یا سیگنال باید نماینده مقدار مشخص، محل مشخص و مسئول مشخص باشد.
کنترل موجودی بدون پایش روزانه بهسرعت به انباشت پنهان بازمیگردد. شاخصهایی مانند گردش موجودی، روزهای پوشش مواد، درصد کمبود مواد، ارزش موجودی راکد و تعداد توقفهای ناشی از فقدان قطعه را در تابلوی مدیریت نمایش دهید. اقلام را نیز بر اساس اهمیت و ریسک تأمین طبقهبندی کنید تا کنترل قطعات حیاتی با اقلام کمارزش یکسان نباشد. برای جزئیات اجرایی، مطالعه مقاله سیستم تولید بههنگام میتواند چارچوب پیادهسازی این جریان را روشنتر کند.
نکته تعیینکننده این است که تولید بهموقع، انبار را تحت فشار نمیگذارد؛ کارخانه را وادار میکند علت اصلی نوسان را حل کند. اگر با کاهش موجودی، خط فوراً متوقف میشود، مسئله کمبود مواد نیست؛ مسئله در زمان تأمین، کیفیت، برنامهریزی یا قابلیت اطمینان فرایند پنهان شده است. در کارخانه شما، موجودی اضافی دقیقاً کدام عارضه را پنهان کرده و برای کشف ریشه آن چه دادهای در اختیار دارید؟
اقدام پنجم؛ تقویت کیفیت در مبدأ و پیشگیری از خطا
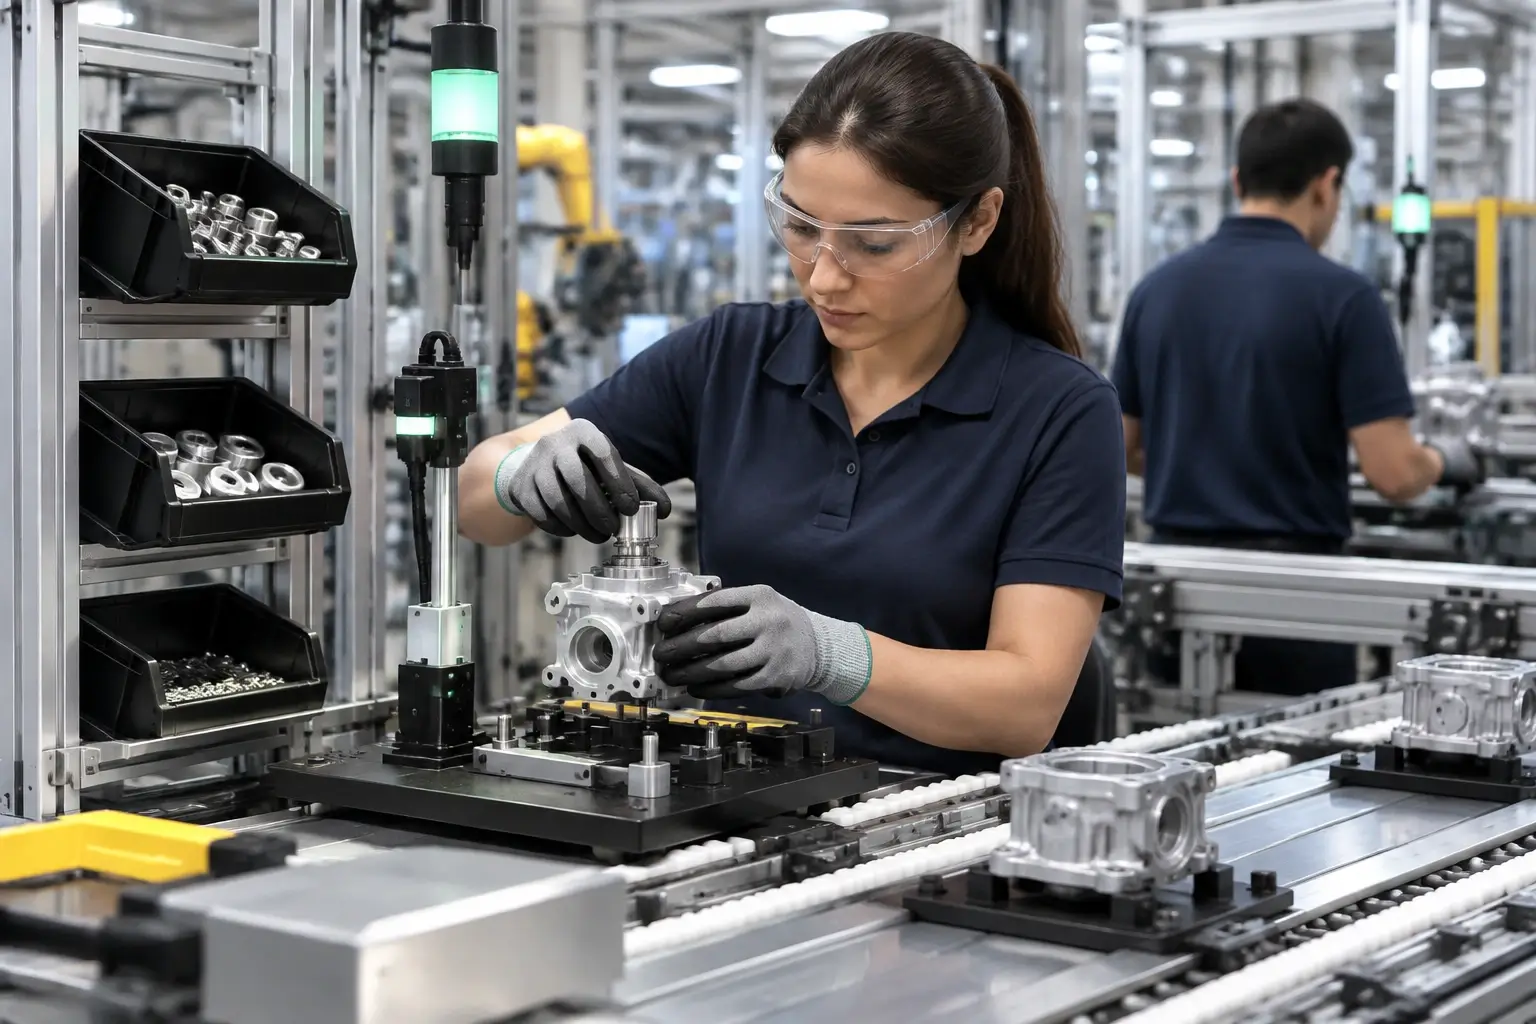
در تولید ناب، کیفیت نباید در پایان خط «کشف» شود؛ باید در همان نقطهای ساخته شود که عملیات انجام میگیرد. بازرسی نهایی معمولاً فقط محصول معیوب را شناسایی میکند، اما هزینه توقف، دوبارهکاری، ضایعات و نارضایتی مشتری قبلاً ایجاد شده است. رویکرد کیفیت در مبدأ یعنی اپراتور، ماشین و فرایند بهگونهای طراحی شوند که خطا امکان عبور از ایستگاه را نداشته باشد. این تغییر نگرش، یکی از پایههای اصلی مزیت رقابتی پایدار و کاهش اتلاف در تولید است.
نقطه شروع، تعریف دقیق «شرایط استاندارد» برای هر عملیات است: ابزار صحیح، پارامترهای تنظیم، ترتیب اجرای کار، معیار پذیرش و روش واکنش به انحراف. استانداردسازی فرایندها نباید به تهیه یک دستورالعمل بایگانیشده محدود شود؛ استاندارد باید در محل کار، قابل مشاهده و برای اپراتور قابل اجرا باشد. سپس باید کنترلهای خطاناپذیر یا پوکایوکه در فرایند تعبیه شوند؛ مانند سنسور تشخیص مونتاژ ناقص، فیکسچر غیرقابلاشتباه یا سیستم تأیید اجباری پیش از عبور قطعه.
در این سیستم، هر کارمند اختیار و الزام توقف فرایند هنگام مشاهده عیب را دارد. چراغ آندون، علامت توقف، ثبت علت و واکنش فوری، اجازه نمیدهد نقص به ایستگاه بعدی منتقل شود. مدیر کارخانه باید بهجای سرزنش اپراتور، علت ریشهای را با ابزارهایی مانند پنج چرا، نمودار علت و معلول و تحلیل الگوی تکرار عیب بررسی کند. حضور مدیر در محل واقعی وقوع مسئله، یعنی گشت گمبا، برای اعتبارسنجی این کنترلها ضروری است.
شاخصهای کیفیت نیز باید از «تعداد محصول معیوب» فراتر بروند و مواردی مانند نرخ عبور سالم، هزینه دوبارهکاری، عیوب تکرارشونده و زمان واکنش به انحراف را پوشش دهند. هر عیب باید مالک، مهلت اصلاح و روش تأیید اثربخشی داشته باشد؛ وگرنه سازمان فقط داده جمع میکند، نه اینکه یاد بگیرد.
اما آیا در کارخانه شما خطا واقعاً در مبدأ متوقف میشود، یا تیم کنترل کیفیت همچنان آخرین سنگر پنهانکردن ضعفهای فرایند است؟
اقدام ششم؛ استفاده از نگهداری و تعمیرات بهرهور
هیچ کارخانهای با تعمیرات واکنشی نمیتواند به مزیت رقابتی پایدار برسد. وقتی ماشینآلات فقط پس از خرابی تعمیر میشوند، توقف خط، تولید محصول معیوب، اضافهکاری، تأخیر در تحویل و فشار روانی بر تیم تولید به هزینههای عادی کارخانه تبدیل میشوند. نگهداری و تعمیرات بهرهور فراگیر یا TPM، تعمیرات را از یک واحد پشتیبان به مسئولیتی مشترک میان تولید، تعمیرات، کیفیت و مدیریت تبدیل میکند؛ هدف، حذف ریشهای شش زیان بزرگ تجهیزات و افزایش دسترسپذیری واقعی ماشینآلات است.
نقطه شروع، اندازهگیری است. برای هر تجهیز بحرانی باید شاخصهایی مانند OEE، میانگین زمان بین خرابیها (MTBF)، میانگین زمان تعمیر (MTTR)، درصد تحقق برنامه تعمیرات پیشگیرانه و زمان توقف برنامهریزینشده ثبت شود. بدون این دادهها، مدیر کارخانه صرفاً درباره خرابیها روایت میشنود، اما نمیتواند اولویت سرمایهگذاری یا ظرفیت واقعی خط را تعیین کند. برای درک دقیقتر ارتباط میان توقف، عملکرد و کیفیت، بررسی راهنمای شاخص OEE و شش زیان بزرگ تجهیزات ضروری است.
در سطح اجرا، TPM باید با سه لایه به پیش برود: اپراتور مسئول نظافت، روانکاری، بازرسی دیداری و اعلام زودهنگام علائم غیرعادی باشد؛ واحد تعمیرات، برنامه PM و پایش وضعیت را بر اساس ریسک تجهیز طراحی کند؛ و تیم بهبود، خرابیهای تکرارشونده را با تحلیل ریشهای علت، نمودار پارتو و روشهایی مانند 5Why حذف کند. چکلیستهای کوتاه و استاندارد، نقاط روانکاری، حدود مجاز ارتعاش، دما، نشتی و لقی را مشخص میکنند؛ نه اینکه صرفاً فرمهایی برای بایگانی تولید کنند.
مدیریت باید تجهیزات را بر اساس اثر خرابی بر گلوگاه، ایمنی، کیفیت و تحویل مشتری اولویتبندی کند. نتیجه مطلوب، افزایش عمر مفید دارایی، کاهش توقف اضطراری و تثبیت جریان ارزش است؛ اما پرسش کلیدی این است: در کارخانه شما، کدام تجهیز بیشترین زیان پنهان را ایجاد میکند و آیا دادهای معتبر برای اثبات آن دارید؟
اقدام هفتم؛ نهادینهسازی بهبود مستمر و مشارکت کارکنان
مزیت رقابتی پایدار زمانی شکل میگیرد که بهبود مستمر از یک پروژه مدیریتی به رفتار روزمره سازمان تبدیل شود. اگر حل مسئله فقط در جلسات مدیران ارشد دنبال شود، کارخانه پس از مدتی به همان الگوی قبلی بازمیگردد؛ زیرا منشأ بسیاری از اتلافها، توقفها و خطاها در جزئیات عملیات روزانه پنهان است و نخستین کسی که آن را میبیند، اپراتور، تعمیرکار یا سرپرست شیفت است. بنابراین مشارکت کارکنان باید بخشی از سیستم مدیریت ناب باشد، نه اقدامی نمایشی برای افزایش انگیزه.
برای این منظور، یک نظام پیشنهادها با فرایند مشخص طراحی کنید: ثبت مسئله، بررسی فنی، اولویتبندی بر اساس اثر اقتصادی و ایمنی، اجرای آزمایشی، اندازهگیری نتیجه و بازخورد به پیشنهاددهنده. پیشنهادها نباید در صندوق یا نرمافزار متوقف شوند. هر پیشنهاد باید مالک، زمان پاسخ، وضعیت اجرا و نتیجه قابل سنجش داشته باشد. شاخصهایی مانند کاهش زمان چرخه، کاهش ضایعات، افزایش OEE، حذف توقفهای تکرارشونده و کاهش اضافهکاری، معیار واقعی ارزیابی اثر پیشنهاد هستند.
جلسات کوتاه روزانه در محل واقعی کار نیز باید به سکوی تصمیمگیری تبدیل شوند. سرپرست شیفت در کنار تابلو مدیریت دیداری، انحرافات تولید، کیفیت و نگهداری را با تیم مرور کند و کارکنان را در تحلیل علت ریشهای، اجرای اقدام اصلاحی و استانداردسازی راهحل مشارکت دهد. در این مسیر، گشت گمبا ابزار مؤثری است؛ زیرا مدیر را از گزارشهای فیلترشده جدا میکند و امکان مشاهده مستقیم مسئله، گفتوگو با مجری فرایند و اعتبارسنجی راهکار را فراهم میسازد.
نکته حیاتی، بازنگری استاندارد کار پس از هر بهبود است. اگر راهحل موفق در دستورالعمل، آموزش شغلی و چکلیست کنترل کیفیت ثبت نشود، با تغییر شیفت یا خروج یک نیروی باتجربه از بین میرود. پاداش نیز باید بر اثر واقعی و کار تیمی متمرکز باشد، نه تعداد پیشنهادهای ثبتشده؛ در غیر این صورت، نظام پیشنهادها به تولید ایدههای کمارزش تبدیل میشود. اما آیا در کارخانه شما کارکنان واقعاً اختیار و مسیر مشخصی برای تبدیل مشاهدههای روزانه به بهبود پایدار دارند؟
نتیجهگیری؛ چگونه تولید ناب را به مزیت رقابتی پایدار تبدیل کنیم؟
تولید ناب زمانی به مزیت رقابتی پایدار تبدیل میشود که از یک پروژه مقطعی برای کاهش هزینه، به سیستم روزمره اداره کارخانه ارتقا پیدا کند. حذف اتلاف در تولید، بدون استانداردسازی فرایندها، کنترل کیفیت در مبدأ و پایش مستمر شاخصها، صرفاً یک بهبود کوتاهمدت ایجاد میکند. مزیت واقعی زمانی شکل میگیرد که جریان ارزش برای مشتری سریعتر، باثباتتر و کمهزینهتر از رقبا عمل کند و این عملکرد به افراد خاص یا اقدامات مقطعی وابسته نباشد.
هفت گام تولید ناب باید بهصورت یک زنجیره بههمپیوسته اجرا شوند: شناسایی ارزش و جریان ارزش، حذف اتلاف، ایجاد جریان، تولید بهموقع، کیفیت built-in، بهبود مستمر و توسعه فرهنگ حل مسئله. در این مسیر، شاخصهایی مانند OEE، نرخ ضایعات، زمان توقف، بهرهوری نیروی انسانی و تحویل بهموقع باید به ابزار تصمیمگیری مدیران تبدیل شوند؛ نه اعدادی که فقط در گزارشهای ماهانه ثبت میشوند. برای درک دقیقتر نقش این شاخصها در سودآوری، بررسی راهنمای شاخص OEE در کارخانه ضروری است.
پایداری این مزیت به انضباط مدیریتی وابسته است. گشتهای منظم گمبا، نظام پیشنهادها، آموزش حل مسئله، نگهداری و تعمیرات بهرهور و بازنگری استانداردها باید در تقویم عملیاتی کارخانه جای داشته باشند. مدیرعامل نیز باید بهجای واکنش به بحران، علت ریشهای انحرافها را دنبال کند و مسئولیت بهبود را از اتاق مدیریت به تمام سطوح سازمان منتقل سازد. در غیر این صورت، هر دستاوردی با تغییر افراد، افزایش فشار تولید یا بروز یک توقف جدی از بین خواهد رفت.
بااینحال، اجرای این تکنیکها صرفاً با خواندن یک مقاله ممکن نیست؛ زیرا هر کارخانه الگوی متفاوتی از گلوگاه، اتلاف، ضعف مدیریتی و ناپایداری فرایند دارد. مدیر باید پیش از انتخاب راهکار، یک نقشه راه اختصاصی و رادیولوژی سازمانی دقیق در اختیار داشته باشد تا بداند مسئله اصلی در کدام حلقه زنجیره ارزش قرار دارد، کدام اقدام بیشترین اثر را ایجاد میکند و منابع محدود باید کجا متمرکز شوند. خودآزمایی کلینیک مدیر ناب، رایگان است، تحلیل آنی ارائه میدهد و میتواند شروع فاز عارضهیابی واقعی کارخانه باشد؛ نه یک ارزیابی تشریفاتی یا کلی: