مهر
مدیریت کارخانه با مدیریت ژاپنی, مقالات آموزشی
ناهماهنگی بین واحدها؛ کالبدشکافی بحران هماهنگی کارخانه
مقدمه؛ چرا ناهماهنگی بین واحدها به بحران عملیاتی تبدیل میشود؟
در کارخانه، بحران عملیاتی معمولاً با یک خطای بزرگ آغاز نمیشود؛ بلکه از مجموعهای از ناهماهنگیهای کوچک شکل میگیرد. فروش برنامهای را به تولید اعلام میکند که با ظرفیت واقعی خط سازگار نیست، برنامهریزی بدون اطلاع از محدودیت مواد اولیه سفارش ساخت صادر میکند، انبار داده موجودی را با تأخیر ثبت میکند و کیفیت محصولی را متوقف میسازد که تولید آن از نظر خود واحد تولید «به پایان رسیده» است. نتیجه، اختلال در جریان کار، افزایش موجودی نیمهساخته، توقف خط، دوبارهکاری و در نهایت نارضایتی مشتری است.
ریشه مسئله اغلب در ضعف افراد نیست؛ در طراحی نادرست سیستم مدیریت فرایند تولید است. هر واحد، شاخصهای محلی خود را دنبال میکند: تولید به تعداد خروجی، کیفیت به میزان کشف عیب، انبار به دقت موجودی و فروش به تحقق سفارش. اما وقتی شاخصهای عملکرد مشترک تعریف نشده باشد، بهینهسازی یک بخش میتواند مستقیماً عملکرد کل کارخانه را تضعیف کند. تولید برای افزایش تیراژ، محصول بیشتری وارد جریان میکند؛ در حالی که کیفیت یا تعمیرات توان پردازش آن را ندارد.
این وضعیت همان چیزی است که در سازمانهای دارای سیلوهای سازمانی رخ میدهد؛ واحدها اطلاعات را در اختیار دارند، اما جریان اطلاعات بین آنها استاندارد، بهموقع و قابل ردیابی نیست. برای مثال، نبود توافق روشن درباره مالکیت تصمیمها، یکی از عوامل اصلی تعارض و تأخیر است؛ موضوعی که با طراحی ماتریس RACI برای تداخل وظایف میتوان آن را شفاف کرد. در چنین شرایطی، جلسههای متعدد جایگزین تصمیمگیری مؤثر میشوند و مدیران بهجای ریشهیابی مشکلات تولید، دائماً در حال خاموشکردن آتشهای روزانه هستند.
مدیریت کارخانه زمانی پایدار میشود که ارتباط بین واحدهای کارخانه بر مبنای فرایند، داده و هدف مشترک طراحی شود، نه روابط فردی و تماسهای اضطراری. اصول مدیریت یکپارچه کارخانه نیز بر همین منطق استوار است: جریان ارزش باید از سفارش تا تحویل، یک سیستم واحد دیده شود. این نگاه با رویکردهای سیستم تولید تویوتا همراستا است؛ جایی که توقف، عیب و انحراف باید در همان نقطه وقوع آشکار و اصلاح شود.
اما در کارخانه شما این ناهماهنگی دقیقاً در کدام نقطه از زنجیره ارزش پنهان شده است؛ برنامهریزی، تولید، کیفیت، انبار یا تصمیمهای مدیریتی؟
ریشهیابی اختلال در جریان کار کارخانه
اختلال در جریان کار کارخانه معمولاً از یک خطای منفرد شروع نمیشود؛ بلکه حاصل زنجیرهای از تصمیمهای ناسازگار میان تولید، برنامهریزی، کیفیت، انبار و نگهداری است. وقتی برنامهریزی تولید بر اساس ظرفیت اسمی ماشین تصمیم میگیرد، کیفیت بر مبنای نرخ عدم انطباق واکنش نشان میدهد و انبار صرفاً به دنبال کاهش موجودی است، جریان واقعی کار از جریان طراحیشده فاصله میگیرد. نتیجه، صف بین ایستگاهها، انتظار برای مواد، دوبارهکاری، توقف خط و انتقال مداوم مسئولیت میان واحدهاست.
ریشهیابی باید از مشاهده جریان واقعی در محل وقوع مسئله آغاز شود، نه از گزارشهای تجمیعی پایان ماه. مدیر باید مسیر سفارش تا تحویل محصول را ترسیم کند و در هر نقطه، زمان انتظار، دفعات تحویل ناقص، توقف ناشی از تصمیم واحد دیگر و اطلاعات مفقود را ثبت کند. سپس با تکنیک «پنج چرا» مشخص شود که مشکل واقعاً از کمبود مواد، ضعف کنترل کیفیت، خرابی تجهیز یا نبود مالک مشخص برای تصمیم نشئت میگیرد. در بسیاری از کارخانهها، علت نهایی نه ضعف کارکنان، بلکه طراحی ناقص فرایند و نبود معیار مشترک است.
یکی از نقاط بحرانی، ابهام در مرز مسئولیتهاست. اگر مشخص نباشد چه کسی مجاز به توقف خط، آزادسازی محصول، تغییر اولویت سفارش یا تأیید مواد جایگزین است، هر واحد برای کاهش ریسک خود تصمیم میگیرد و کل سیستم هزینه میپردازد. استفاده از ماتریس RACI برای حذف تداخل وظایف، همراه با تعریف شاخصهای عملکرد مشترک مانند تحویل بهموقع، First Pass Yield و OEE، مسئولیتپذیری را از سطح فردی به سطح فرایند منتقل میکند.
در این تحلیل، سیلوهای سازمانی باید بهعنوان یک علت سیستمی بررسی شوند، نه یک مشکل رفتاری. جلسات هماهنگی بین واحدها زمانی ارزشمندند که بر دادههای واقعی، مالک اقدام، مهلت اجرا و پیگیری نتیجه استوار باشند؛ وگرنه فقط محل تبادل گلایه خواهند بود. آیا در کارخانه شما، اختلال در جریان کار با اصلاح افراد درمان میشود یا هنوز کسی جریان فرایند و نقاط شکست آن را بهصورت یکپارچه اندازهگیری نکرده است؟
شکاف اطلاعاتی میان واحد تولید و کیفیت
در بسیاری از کارخانهها، ناهماهنگی بین واحدها از جایی آغاز میشود که تولید و کیفیت با دو روایت متفاوت از واقعیت صحبت میکنند. اپراتور، توقف خط را ناشی از سختگیری بازرسی میداند؛ واحد کیفیت، افزایش محصول نامنطبق را نتیجه بیانضباطی تولید معرفی میکند؛ و مدیرعامل تنها زمانی از بحران مطلع میشود که سفارش مشتری متوقف شده یا حجم ضایعات از کنترل خارج شده است. مسئله اصلی، اختلاف افراد نیست؛ بلکه نبود جریان اطلاعات دقیق، بهموقع و قابل ردیابی میان دو واحد است.
نمونه رایج این شکاف، ثبت عیب در پایان شیفت است؛ درحالیکه تولید، قطعه معیوب را چند ساعت پیش شناسایی کرده اما به دلیل نبود فرم استاندارد یا ابهام در مسئولیت، اصلاح فرایند را به تعویق انداخته است. در نتیجه، کیفیت فقط خروجی را گزارش میکند و تولید نیز بدون دریافت بازخورد فوری، همان خطا را تکرار میکند. این چرخه، اختلال در جریان کار، افزایش دوبارهکاری و مصرف بیدلیل ظرفیت گلوگاه را به دنبال دارد.
راهحل، برگزاری جلسههای بیشتر نیست؛ بلکه طراحی یک سازوکار یکپارچه برای تعریف، ثبت و واکنش به انحراف است. باید مشخص شود عیب در کدام ایستگاه، با چه کدی، در چه زمانی و توسط چه کسی ثبت میشود. سپس مسئول تولید و کیفیت باید درباره حد توقف خط، سطح مجاز قرنطینه و زمان پاسخ توافق کنند. شاخصهایی مانند نرخ محصول نامنطبق، زمان واکنش به ایراد، درصد دوبارهکاری و هزینه کیفیت باید بهصورت مشترک پایش شوند؛ زیرا شاخصهای جداگانه، سیلوهای سازمانی را تقویت میکنند.
همچنین اتصال دادههای کنترل کیفیت به شاخص OEE در کارخانه نشان میدهد که عیب فقط یک مسئله کیفی نیست؛ بلکه مستقیماً دسترسی، عملکرد و نرخ محصول سالم را کاهش میدهد. تا زمانی که تولید و کیفیت یک داده واحد و یک تعریف مشترک از «وضعیت عادی» نداشته باشند، ریشهیابی مشکلات تولید به متهمسازی ختم خواهد شد، نه اصلاح فرایند. آیا در کارخانه شما، اولین کسی که انحراف را میبیند واقعاً اختیار و مسیر مشخصی برای واکنش دارد؟
تعارض برنامهریزی تولید با ظرفیت و موجودی انبار
یکی از رایجترین مصادیق ناهماهنگی بین واحدها زمانی شکل میگیرد که برنامهریزی تولید بر اساس سفارش فروش و اهداف تحویل، برنامهای بلندپروازانه صادر میکند؛ اما ظرفیت واقعی ماشینآلات، نیروی انسانی، مواد اولیه و موجودی قابلمصرف انبار با آن همخوان نیست. نتیجه، برنامهای است که روی کاغذ کامل به نظر میرسد، اما در کف کارخانه با کمبود مواد، تغییرات مکرر اولویت، اضافهکاری، توقف خط و تولید ناقص فرو میریزد. در این وضعیت، واحد تولید انبار را مقصر میداند و انبار نیز برنامهریزی را به صدور دستورهای غیرواقعی متهم میکند.
ریشه مسئله معمولاً نبود یک مبنای مشترک برای تصمیمگیری است. برنامهریزی با موجودی ثبتشده در سیستم کار میکند، درحالیکه موجودی فیزیکی ممکن است به دلیل ضایعات ثبتنشده، کسری، اقلام رزروشده یا مواد خارج از مشخصات، کمتر از عدد اعلامی باشد. از سوی دیگر، ظرفیت اسمی ماشین با ظرفیت مؤثر آن تفاوت دارد؛ زیرا توقفات، زمان تنظیم، محدودیت قالب، مهارت اپراتور و گلوگاههای فرایند در محاسبات لحاظ نمیشوند. بنابراین، سیستم تولید بههنگام بدون داده دقیق و هماهنگی مستمر میان برنامهریزی، تولید، خرید و انبار، به کاهش موجودی منجر نمیشود؛ بلکه فقط کمبود و توقف را سریعتر آشکار میکند.
راهکار صنعتی، ایجاد یک چرخه هماهنگی کوتاه و منضبط است: موجودی بحرانی و ظرفیت گلوگاه باید روزانه بازبینی شود، افق کوتاهمدت برنامه تولید در یک بازه مشخص تثبیت گردد و هر تغییر اضطراری اثر خود را بر سفارشها، مواد و ظرفیت نشان دهد. شاخصهای عملکرد مشترک مانند درصد تحقق برنامه، تعداد توقف ناشی از کمبود مواد، دقت موجودی و سطح موجودی در جریان ساخت، باید جایگزین اهداف جزیرهای شوند. تا زمانی که واحدها با اعداد متفاوت موفقیت خود را نسنجند، ارتباط بین واحدهای کارخانه به چانهزنی دائمی تبدیل خواهد شد.
اما آیا در کارخانه شما اختلاف برنامه تولید با واقعیت انبار و ظرفیت، یک خطای موردی است یا نشانه اختلالی عمیقتر در طراحی و حاکمیت فرایندها؟
نقش سیلوهای سازمانی و نبود مسئولیت مشترک
سیلوهای سازمانی زمانی شکل میگیرند که هر واحد کارخانه، عملکرد خود را مستقل از جریان ارزش کل سیستم تعریف کند. تولید، هدف خود را افزایش تناژ میداند؛ کیفیت بر کاهش عدمانطباق تمرکز میکند؛ انبار به حداقلکردن موجودی میاندیشد و نگهداری، کاهش هزینه تعمیرات را دنبال میکند. نتیجه این تفکیک، بهینهسازی موضعی است؛ یعنی هر واحد ممکن است در گزارش عملکرد خود موفق به نظر برسد، اما خروجی نهایی کارخانه با توقف خط، دوبارهکاری، تأخیر تحویل و افزایش هزینه مواجه شود.
در چنین ساختاری، مسئولیت مسئله میان واحدها پخش میشود، اما مالک مشخصی برای حل آن وجود ندارد. وقتی محصول معیوب از تولید به کیفیت منتقل میشود، کیفیت تولید را مقصر میداند و تولید، مواد اولیه یا دستورالعمل را. اگر مواد در انبار موجود نباشد، برنامهریزی خرید را متهم میکند و خرید نیز تقصیر را متوجه پیشبینی فروش میداند. این چرخه، تداخل وظایف سازمانی و خلأ پاسخگویی را تشدید میکند؛ زیرا هیچ شاخص مشترکی وجود ندارد که همه واحدها را نسبت به نتیجه نهایی متعهد کند.
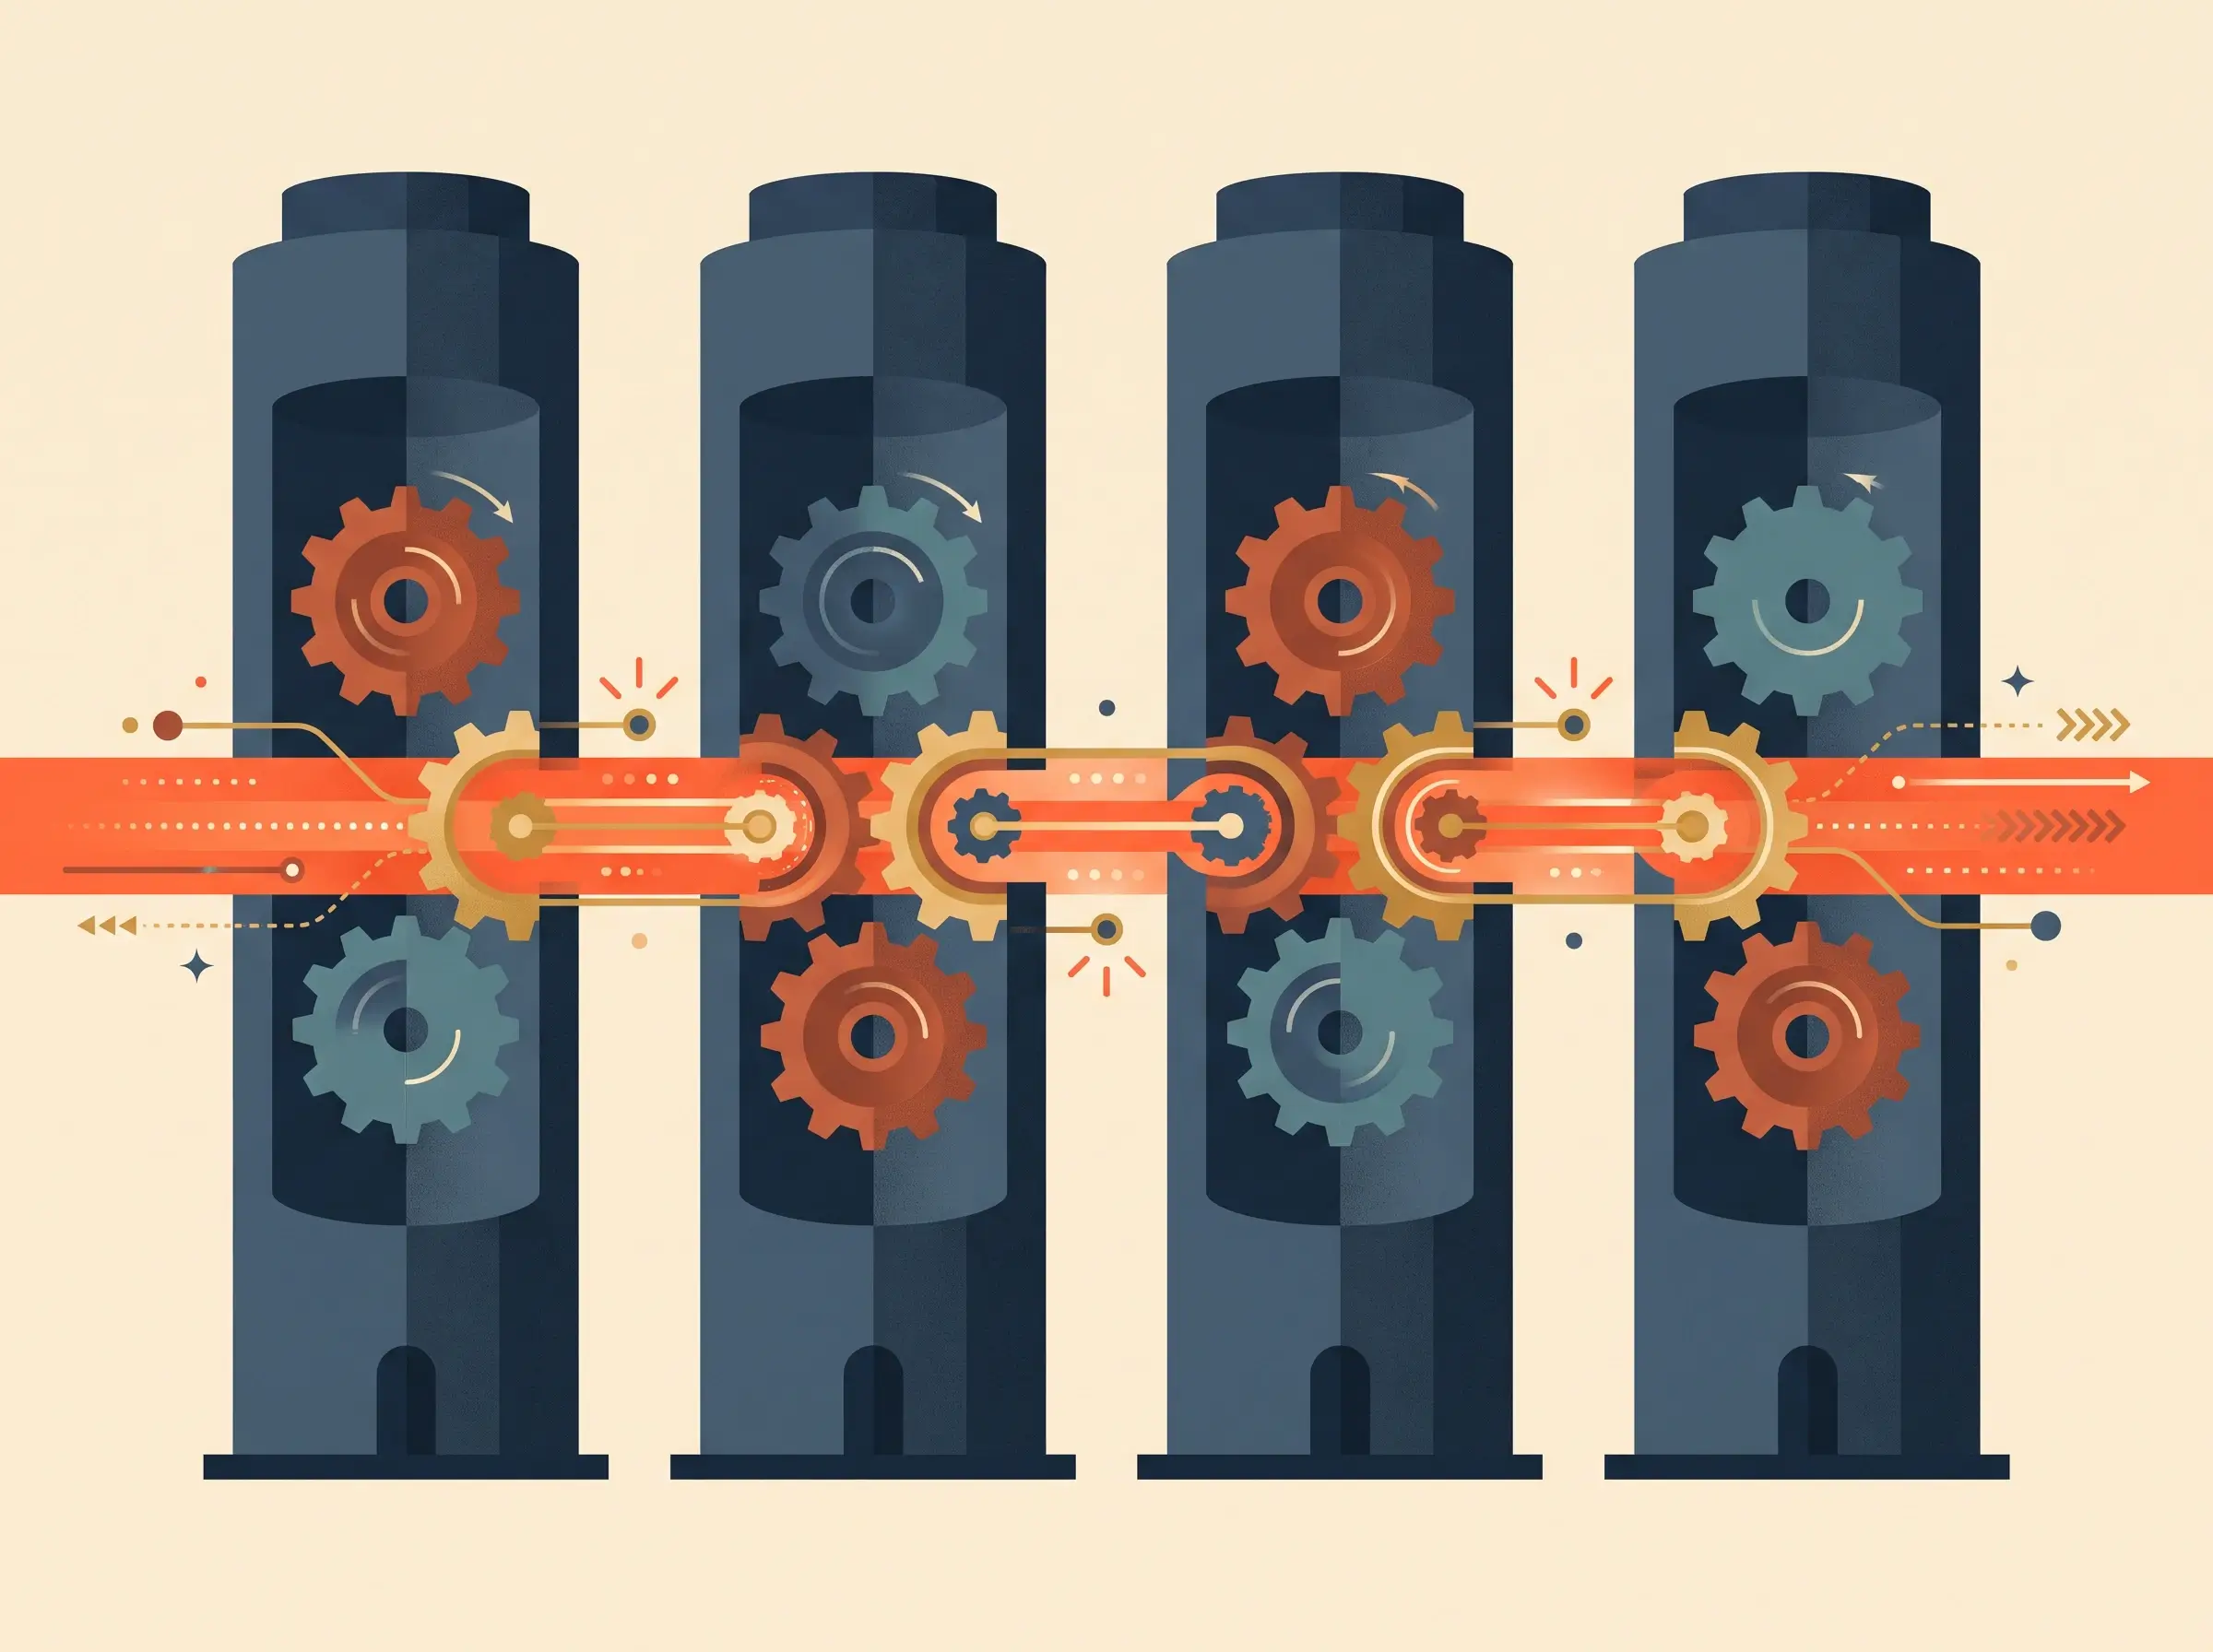
راهکار صنعتی، ایجاد مسئولیت مشترک حول فرایند است، نه صرفاً تقسیم وظایف بر اساس چارت سازمانی. برای هر جریان حیاتی مانند تأمین مواد، تولید، کنترل کیفیت و ارسال، باید یک مالک فرایند تعیین شود؛ فردی که اختیار هماهنگی، دسترسی به دادهها و مسئولیت پیگیری اقدام اصلاحی را داشته باشد. سپس شاخصهایی مانند OEE، درصد تحویل بهموقع، نرخ دوبارهکاری، زمان خواب سفارش و سطح موجودی باید بهصورت مشترک پایش شوند. جلسه هماهنگی نیز نباید محل تبادل اتهام باشد؛ باید بر مبنای داده، علت ریشهای و اقدام دارای مسئول و موعد مشخص اداره شود.
مدیرعامل باید پاداش و ارزیابی مدیران را از خروجی واحدی جدا کند که به زیان کل کارخانه تمام میشود. تا زمانی که تولید بابت افزایش حجم، بدون توجه به کیفیت پاداش بگیرد یا انبار بابت کاهش موجودی، بدون توجه به توقف خط تشویق شود، سیلوها بازتولید خواهند شد. اما ریشه این ناهماهنگی در کارخانه شما دقیقاً از کدام شاخص، تصمیم یا مرز مسئولیتی آغاز میشود؟
ضعف شاخصهای عملکرد و جلسات هماهنگی
یکی از ریشههای اصلی ناهماهنگی بین واحدها، طراحی شاخصهایی است که هر واحد را به سمت هدفی مستقل و گاه متضاد هدایت میکند. تولید بر افزایش تعداد خروجی تمرکز دارد، کیفیت بر کاهش عیب، انبار بر کمکردن گردش موجودی و نگهداری بر کاهش تعداد توقفهای اضطراری. نتیجه روشن است: هر مدیر ممکن است در گزارش ماهانه خود عملکرد مطلوبی نشان دهد، اما جریان واقعی ارزش در کارخانه دچار اختلال باشد. این همان جایی است که سیلوهای سازمانی شکل میگیرند و ارتباط بین واحدهای کارخانه از یک همکاری فرایندی به تبادل پیامهای پراکنده تبدیل میشود.
شاخص مؤثر باید رفتار مشترک ایجاد کند، نه اینکه صرفاً ابزار ارزیابی افراد باشد. شاخصهایی مانند تحقق برنامه تولید بههمراه نرخ قبولی بار اول، زمان توقف ناشی از کمبود مواد، زمان پاسخگویی به عدم انطباق و OEE باید با مالکیت مشترک تولید، کیفیت، نگهداری و انبار تعریف شوند. برای درک دقیقتر نقش این شاخص در اتصال ظرفیت، توقف و کیفیت، بررسی راهنمای شاخص OEE در کارخانه میتواند نقطه شروع مناسبی باشد. وقتی پاداش و ارزیابی بر مبنای نتیجه کل فرایند طراحی شود، بهینهسازی موضعی جای خود را به یکپارچگی فرایندها میدهد.
جلسات هماهنگی نیز زمانی ارزشمندند که محل تصمیمگیری بر اساس داده باشند، نه جلسهای برای قرائت گزارش و انتقال تقصیر. جلسه روزانه باید کوتاه، زمانمند و مبتنی بر انحراف از برنامه باشد: چه چیزی از برنامه عقب است، علت در کدام مرحله قرار دارد، مالک اقدام اصلاحی چه کسی است و موعد رفع مشکل چیست. دادهها باید از یک مرجع مشترک استخراج شوند؛ در غیر این صورت، بخش عمده زمان جلسه صرف اختلاف بر سر صحت اعداد خواهد شد. همچنین مشکلات تکرارشونده باید از سطح واکنش روزانه به ریشهیابی مشکلات تولید و اقدام اصلاحی پایدار منتقل شوند.
مدیر کارخانه باید خروجی جلسه را با سه معیار کنترل کند: تصمیم مشخص، مسئول مشخص و موعد قابل سنجش. اگر پس از چند جلسه هنوز توقف خط، تأخیر تأمین یا عدم انطباق کیفیت با همان الگو تکرار میشود، مشکل از کمبود جلسه نیست؛ معماری مدیریت فرایند تولید و شاخصهای عملکرد مشترک ایراد دارد. آیا در کارخانه شما جلسات هماهنگی واقعاً گلوگاه را باز میکنند، یا فقط ناهماهنگی بین واحدها را با صورتجلسهای رسمیتر پنهان میسازند؟
نتیجهگیری؛ ساختن جریان کاری هماهنگ و پایدار
ناهماهنگی بین واحدها یک مشکل ارتباطی ساده نیست؛ نشانهای از شکست در طراحی و مدیریت جریان ارزش است. وقتی برنامهریزی تولید، تأمین، انبار، تولید، نگهداری و کنترل کیفیت با منطقهای جداگانه عمل میکنند، اختلال در جریان کار بهصورت تأخیر، موجودی اضافی، دوبارهکاری، توقف خط و تعارض بر سر مسئولیتها ظاهر میشود. بنابراین درمان واقعی، برگزاری جلسات بیشتر یا صدور بخشنامههای جدید نیست؛ باید جریان اطلاعات، مواد و تصمیمگیری از ابتدا تا انتها یکپارچه شود.
مدیر کارخانه باید هماهنگی بین تولید و کیفیت را به یک سازوکار روزانه و قابلاندازهگیری تبدیل کند. این سازوکار به شاخصهای عملکرد مشترک، تعریف دقیق نقاط تحویل، زمان پاسخگویی مشخص و مالک روشن برای هر فرایند نیاز دارد. استفاده از ماتریس RACI برای رفع تداخل وظایف کمک میکند مسئولیتها از حالت شفاهی و مبهم خارج شوند؛ اما پایداری زمانی ایجاد میشود که شاخصهایی مانند OEE، نرخ دوبارهکاری، توقفات ناشی از کمبود مواد و زمان گردش سفارش، بهصورت مشترک میان واحدها مدیریت شوند.
ساختن جریان کاری پایدار همچنین به حضور مدیر در محل واقعی ایجاد مسئله نیاز دارد. در گمبا، مدیر باید مسیر حرکت سفارش، مواد، اطلاعات و تصمیمها را مشاهده کند و بهجای مقصرسازی، ریشهیابی مشکلات تولید را دنبال کند. هر اختلاف بین واحدی باید به یک نقص در فرایند، استاندارد، داده یا نظام تصمیمگیری ترجمه شود. نتیجه مطلوب، سازمانی بدون سیلوهای سازمانی است؛ سازمانی که در آن موفقیت یک واحد به قیمت شکست واحد دیگر به دست نمیآید.
اجرای این تکنیکها صرفاً با خواندن مقاله ممکن نیست؛ زیرا هر کارخانه الگوی متفاوتی از گلوگاه، اتلاف، تعارض، تأخیر و وابستگی بین واحدها دارد. شما به یک نقشه راه اجرایی و رادیولوژی سازمانی دقیق نیاز دارید تا مشخص شود ناهماهنگی بین واحدها دقیقاً در کدام نقطه شکل میگیرد، چه اثری بر هزینه و تحویل دارد و فاز اصلاح باید از کجا آغاز شود. این ارزیابی رایگان است، تحلیل آنی ارائه میدهد و میتواند شروع فاز عارضهیابی واقعی کارخانه شما باشد؛ پیش از آنکه تصمیمهای پراکنده، هزینههای پنهان بیشتری ایجاد کنند.
برای شروع فاز عارضهیابی و دریافت تحلیل آنی، هماکنون در خودآزمایی رایگان و استاندارد کلینیک مدیر ناب شرکت کنید.