آبان
توسعه فردی ناب شو, مقالات آموزشی
خستگی تصمیم گیری مدیران کارخانه؛ راهنمای ۱۴۰۵
مقدمه؛ چرا خستگی تصمیم گیری به خطاهای کف تولید منجر میشود؟
در کارخانه، خستگی تصمیم گیری صرفاً احساس خستگی یا کاهش انرژی ذهنی نیست؛ یک ریسک عملیاتی است که مستقیماً بر کیفیت، ایمنی و تداوم جریان تولید اثر میگذارد. مدیر کارخانه در طول یک شیفت، درباره توقف یا ادامه کار دستگاه، اولویت تعمیرات، جابهجایی نیروی انسانی، پذیرش محصول مشکوک و واکنش به کمبود مواد تصمیم میگیرد. وقتی این تصمیمها بدون استاندارد، داده معتبر و سطح اختیار مشخص اتخاذ شوند، ظرفیت تحلیل مدیر بهتدریج کاهش مییابد و توسعه فردی مدیران بدون اصلاح سیستم تصمیمگیری، اثر محدودی خواهد داشت.
مکانیسم خطا روشن است: فشار کاری مدیر کارخانه ابتدا تمرکز را کاهش میدهد، سپس مغز برای صرفهجویی شناختی به میانبرها پناه میبرد. در این وضعیت، تصمیمگیری مدیر کارخانه از تحلیل علت ریشهای به واکنش سریع تغییر میکند؛ یک تنظیم موقت جای تعمیر اساسی را میگیرد، تولید معیوب برای حفظ آمار خروجی عبور داده میشود و هشدار اپراتور بهعنوان «مشکل معمول شیفت» نادیده گرفته میشود. نتیجه، زنجیرهای از خطاهای روزمره در تولید، توقفهای تکرارشونده و افزایش ضایعات است؛ نه یک اشتباه منفرد.
این مسئله زمانی تشدید میشود که همه تصمیمها به مدیر ارشد وابسته باشند. نبود تفویض اختیار در کارخانه، جلسات طولانی، تماسهای پیدرپی و آتشنشانی مداوم، زمان مدیر را از تصمیمهای مهم به حل مسائل جزئی میکشاند. اجرای اصول کار استاندارد رهبر کمک میکند بخشی از این بار شناختی با روالهای مشخص، چکلیستها و نقاط کنترل از پیش تعریفشده جایگزین شود.
از منظر سیستم مدیریت، هدف حذف تصمیمگیری نیست؛ هدف، استانداردسازی تصمیمها و انتقال تصمیمهای تکراری به سطح مناسب سازمان است. راهنمای OSHA درباره خستگی نیروی کار نیز خستگی را عاملی مؤثر بر کاهش هوشیاری و افزایش احتمال خطا میداند. بنابراین کاهش خطا در کف تولید، پیش از آموزش بیشتر، به طراحی بهتر سیستم، دادهمحوری و کنترل بار تصمیمگیری نیاز دارد.
اما چگونه میتوان تشخیص داد که خطاهای کارخانه واقعاً از ضعف مهارت ناشی میشوند یا از فرسودگی ذهنی مدیران و وابستگی بیش از حد سیستم به تصمیمهای او؟
ریشههای خستگی تصمیم گیری در مدیران کارخانه
خستگی تصمیم گیری در مدیر کارخانه معمولاً از حجم بالای یک تصمیم بزرگ ایجاد نمیشود؛ منشأ اصلی آن، انباشت صدها تصمیم کوچک، فوری و نیمهساختاریافته در طول روز است. از تأیید خرید یک قطعه و جابهجایی نیروی انسانی تا تعیین تکلیف محصول معیوب و واکنش به توقف خط، هر تصمیم بخشی از ظرفیت شناختی مدیر را مصرف میکند. وقتی این تصمیمها بدون اولویتبندی، داده معتبر و سطح اختیار مشخص به مدیر ارجاع شوند، فرسودگی ذهنی مدیران بهسرعت افزایش مییابد و کیفیت قضاوت در ساعات پایانی شیفت افت میکند.
یکی از ریشههای اصلی، «مدیریت استثنا بهجای مدیریت سیستم» است. در کارخانهای که استاندارد کار، حدود اختیارات و مسیر escalation روشن نیست، هر انحراف کوچک مستقیماً به دفتر مدیرعامل یا مدیر کارخانه منتقل میشود. نتیجه، چرخهای از آتشنشانی، قطع تمرکز و بازگشت مداوم به مسائل تکراری است. نبود کار استاندارد رهبر نیز باعث میشود زمان مدیر بهجای پایش شاخصهای حیاتی، صرف پاسخگویی واکنشی به تماسها و پیامهای پراکنده شود.
ریشه دوم، ضعف در کیفیت اطلاعات است. گزارشهای تأخیردار، شاخصهای متناقض، ثبت ناقص توقفات و نبود تعریف واحد برای ضایعات، تصمیمگیری مدیر کارخانه را به حدس و تجربه شخصی وابسته میکند. در چنین شرایطی، مدیر ناچار است برای یک مسئله ساده چند بار سؤال کند، دادهها را تطبیق دهد و در نهایت با اطمینان پایین تصمیم بگیرد. همزمان، تفویض اختیار ناقص و ترس سرپرستان از پذیرش مسئولیت، گلوگاه تصمیم را در سطح مدیریت ارشد تثبیت میکند.
عامل سوم، تعدد تغییر زمینه ذهنی است؛ یعنی مدیر در چند دقیقه از برنامه تولید به منابع انسانی، از کیفیت به تأمینکننده و از تعمیرات به شکایت مشتری منتقل میشود. این جابهجایی مداوم، احتمال خطاهای روزمره در تولید، واکنشهای هیجانی و تصمیمهای کوتاهمدت را بالا میبرد. اما آیا در کارخانه شما خستگی ذهنی مدیران واقعاً ناشی از فشار کار است، یا از سیستمی میآید که هنوز تصمیمها را استاندارد نکرده و همه مسائل را به یک نفر وابسته نگه داشته است؟
انباشت تصمیمهای کوچک و فشار مداوم عملیاتی
خستگی تصمیم گیری مدیر کارخانه معمولاً با یک تصمیم بزرگ آغاز نمیشود؛ از دهها تصمیم کوچک و ظاهراً کماهمیت در طول شیفت شکل میگیرد. تأیید اضافهکاری یک اپراتور، جابهجایی مواد اولیه، تعیین اولویت تعمیرات، پاسخ به شکایت واحد فروش، انتخاب بین تعمیر موقت و توقف خط، یا تصمیم درباره پذیرش یک محصول مشکوک، هرکدام بخشی از ظرفیت شناختی مدیر را مصرف میکنند. وقتی این تصمیمها بدون نظام اولویتبندی و در فاصلههای کوتاه تحمیل شوند، فرسودگی ذهنی مدیران ایجاد میشود؛ حتی اگر هیچکدام بهتنهایی پیچیده نباشند.
فشار اصلی زمانی شکل میگیرد که مدیر بهجای مدیریت جریان ارزش، به مرکز پاسخگویی تمام اختلالات تبدیل میشود. سرپرست برای توقف دستگاه تماس میگیرد، کنترل کیفیت برای تعیین تکلیف محصول معیوب منتظر میماند و برنامهریزی تولید برای هر تغییر کوچک، تأیید مدیر را مطالبه میکند. نتیجه، انباشت تصمیمهای نیمهتمام و جابهجایی مداوم توجه است. در این وضعیت، احتمال خطاهای روزمره در تولید افزایش مییابد؛ نه به دلیل ناتوانی مدیر، بلکه چون ذهن او دائماً بین مسئلههای فوری و اهداف مهمتر در حال سوئیچ است.
راهکار صنعتی، حذف تصمیم نیست؛ بلکه تبدیل تصمیمهای تکرارشونده به استاندارد است. حدود اختیار سرپرستان، معیار توقف خط، سطح مجاز ضایعات، اولویتبندی تعمیرات و مسیر escalation باید از پیش تعریف شوند. مدیر باید فقط در موارد خارج از دامنه استاندارد مداخله کند. تدوین کار استاندارد رهبر کمک میکند زمان مشخصی برای پایش شاخصها، حل مسئله ریشهای و تصمیمهای استراتژیک محفوظ بماند؛ در غیر این صورت، «فوری بودن» جای «مهم بودن» را میگیرد.
نشانه هشدار این است که مدیر در پایان روز دهها موضوع را بررسی کرده، اما هنوز درباره علت اصلی توقفها، الگوی ضایعات یا عملکرد گلوگاه دید روشنی ندارد. آیا در کارخانه شما تصمیمهای کوچک واقعاً توسط سیستم هدایت میشوند، یا هنوز بخش عمدهای از عملیات به حافظه و واکنش لحظهای مدیر وابسته است؟
نقش ابهام، وقفههای کاری و کمبود داده در فرسودگی ذهنی
خستگی تصمیم گیری مدیر کارخانه فقط حاصل تعداد زیاد تصمیمها نیست؛ کیفیت ورودیهای ذهنی نیز تعیینکننده است. وقتی مدیر با مسئلهای مبهم مانند «افت بهرهوری خط» مواجه میشود، اما علت دقیق آن—توقفهای کوتاه، کمبود مواد، تنظیمات ناپایدار یا خطای اپراتور—مشخص نیست، مغز ناچار است همزمان چند فرضیه را بررسی کند. این وضعیت، بار شناختی را بالا میبرد و مدیر را به سمت تصمیمهای احتیاطی، واکنشی یا مبتنی بر تجربه شخصی سوق میدهد؛ تصمیمهایی که الزاماً ریشه مشکل را هدف نمیگیرند.
وقفههای کاری این فرسودگی را تشدید میکنند. تماس سرپرست برای تأیید اضافهکاری، پیام تعمیرات درباره خرابی دستگاه، مراجعه واحد کیفیت و درخواست مدیرعامل برای گزارش فوری، هرکدام مدیر را از یک مسئله به مسئلهای دیگر پرتاب میکنند. این جابهجایی مداوم زمینه تصمیمگیری، هزینه بازگشت ذهنی ایجاد میکند و احتمال فراموشی جزئیات، تأخیر در اقدام و خطاهای روزمره در تولید را افزایش میدهد. اجرای کار استاندارد رهبر میتواند با تعیین زمانهای مشخص برای پایش، پاسخگویی و حل مسئله، این آشفتگی را کاهش دهد.
کمبود داده نیز بهمعنای نبود اطلاعات مطلق نیست؛ اغلب کارخانهها داده دارند، اما دادهها بهموقع، معتبر و قابل تفسیر نیستند. گزارشی که سه ساعت پس از توقف خط ثبت میشود، شاخصی که تعریف مشترک ندارد یا عددی که بدون تفکیک شیفت و محصول ارائه میشود، به جای کاهش عدمقطعیت، آن را بیشتر میکند. نتیجه، جلسات طولانی، پرسشهای تکراری و تصمیمگیری مدیر کارخانه بر اساس صدای بلندتر یا آخرین روایت ارائهشده است. برای کاهش خطا در کف تولید، باید حداقل دادههای حیاتی مانند زمان توقف، علت توقف، مسئول اقدام و زمان رفع مشکل در محل و با قالب یکسان ثبت شوند.
راهکار صنعتی، حذف کامل ابهام نیست؛ زیرا تولید همیشه با نوسان و عدمقطعیت همراه است. راهکار، تبدیل ابهام به مسئلهای قابل مشاهده، محدودکردن کانالهای وقفه و تعریف آستانههای روشن برای ارجاع تصمیم است. تا زمانی که مدیر نداند کدام اختلال واقعاً نیازمند حضور اوست و کدام مورد باید طبق استاندارد توسط سرپرست حل شود، فشار کاری مدیر کارخانه به فرسودگی ذهنی تبدیل خواهد شد. در کارخانه شما، چند تصمیم روزانه واقعاً به کمبود داده مربوط است و چند مورد فقط نتیجه وقفههای بیقاعده و ابهام در مسئولیتهاست؟
ارتباط خستگی مدیر با خطاهای انسانی و افت کیفیت تولید
خستگی تصمیمگیری مدیر کارخانه فقط یک عارضه شخصی نیست؛ مستقیماً به شاخصهای کیفیت، توقف خط و بهرهوری نیروی انسانی منتقل میشود. وقتی مدیر پس از چند ساعت درگیری با تأمین، خرابی تجهیزات، کمبود نیرو و شکایت مشتری وارد جلسه کنترل تولید میشود، ظرفیت پردازش ذهنی او کاهش یافته است. در این وضعیت، تصمیمها معمولاً بر اساس سریعترین توضیح یا نزدیکترین فرد مقصر گرفته میشوند، نه بر مبنای داده، استاندارد و تحلیل علت ریشهای.
این فرسودگی ذهنی مدیران، احتمال خطاهای روزمره در تولید را افزایش میدهد: تأیید عجولانه تغییر پارامتر دستگاه، چشمپوشی از یک انحراف کوچک در فرآیند، انتخاب راهحل موقت برای گلوگاه یا صدور دستور مبهم به سرپرست. هرکدام از این تصمیمها ممکن است در لحظه چند دقیقه توقف را کاهش دهد، اما در ادامه به تولید محصول نامنطبق، دوبارهکاری و افزایش ضایعات منجر میشود. در واقع، خطای انسانی اپراتور همیشه از ضعف مهارت او ناشی نمیشود؛ گاهی نتیجه تصمیم ناپایدار، اولویتهای متناقض و فشار کاری مدیر کارخانه است.
مکانیزم تشدید خطا نیز قابل ردیابی است. مدیر خسته، به جای اصلاح سیستم، بیشتر وارد جزئیات میشود؛ اختیار سرپرستان را محدود میکند و برای هر انحراف، یک تصمیم موردی صادر میکند. این رفتار، استانداردسازی تصمیمها را از بین میبرد و کارکنان را به حدسزدن درباره «نظر مدیر» وابسته میکند. نتیجه، نوسان در اجرای روش کار، کاهش تمرکز اپراتورها و تکرار خطاهای کیفی است. برای شکستن این زنجیره، تقویت نقش سرپرستان و تعریف حدود اختیار ضروری است؛ موضوعی که در راهنمای مهارتهای سرپرستی برای کاهش خطا در کارخانه با نگاه عملیاتی بررسی شده است.
بنابراین، کاهش خطا در کف تولید با توصیه به «دقت بیشتر» آغاز نمیشود؛ باید بار تصمیمهای تکراری از ذهن مدیر خارج، واکنشهای بحرانی استاندارد و اطلاعات لازم در نقطه تصمیم قابل مشاهده شود. اما در کارخانه شما، چند درصد خطاهای کیفیت واقعاً از عملکرد اپراتور ناشی میشود و چند درصد، محصول خستگی ذهنی مدیر و طراحی ضعیف سیستم تصمیمگیری است؟
اثر تفویضنشدن اختیار بر تمرکز و عملکرد مدیر کارخانه
وقتی مدیر کارخانه اختیار تصمیمهای عملیاتی را به سرپرستان و مسئولان خط واگذار نمیکند، عملاً خود را به گلوگاه اصلی سازمان تبدیل میکند. توقف دستگاه، کمبود مواد، جابهجایی نیروی انسانی یا تأیید یک اصلاح جزئی، همگی به اتاق مدیر ارجاع داده میشوند. نتیجه، انباشت تصمیمهای کوچک و کاهش ظرفیت ذهنی برای تصمیمهای راهبردی است. این همان نقطهای است که خستگی تصمیم گیری آغاز میشود؛ نه بهدلیل ضعف فردی مدیر، بلکه بهدلیل طراحی نادرست جریان اختیار در کارخانه.
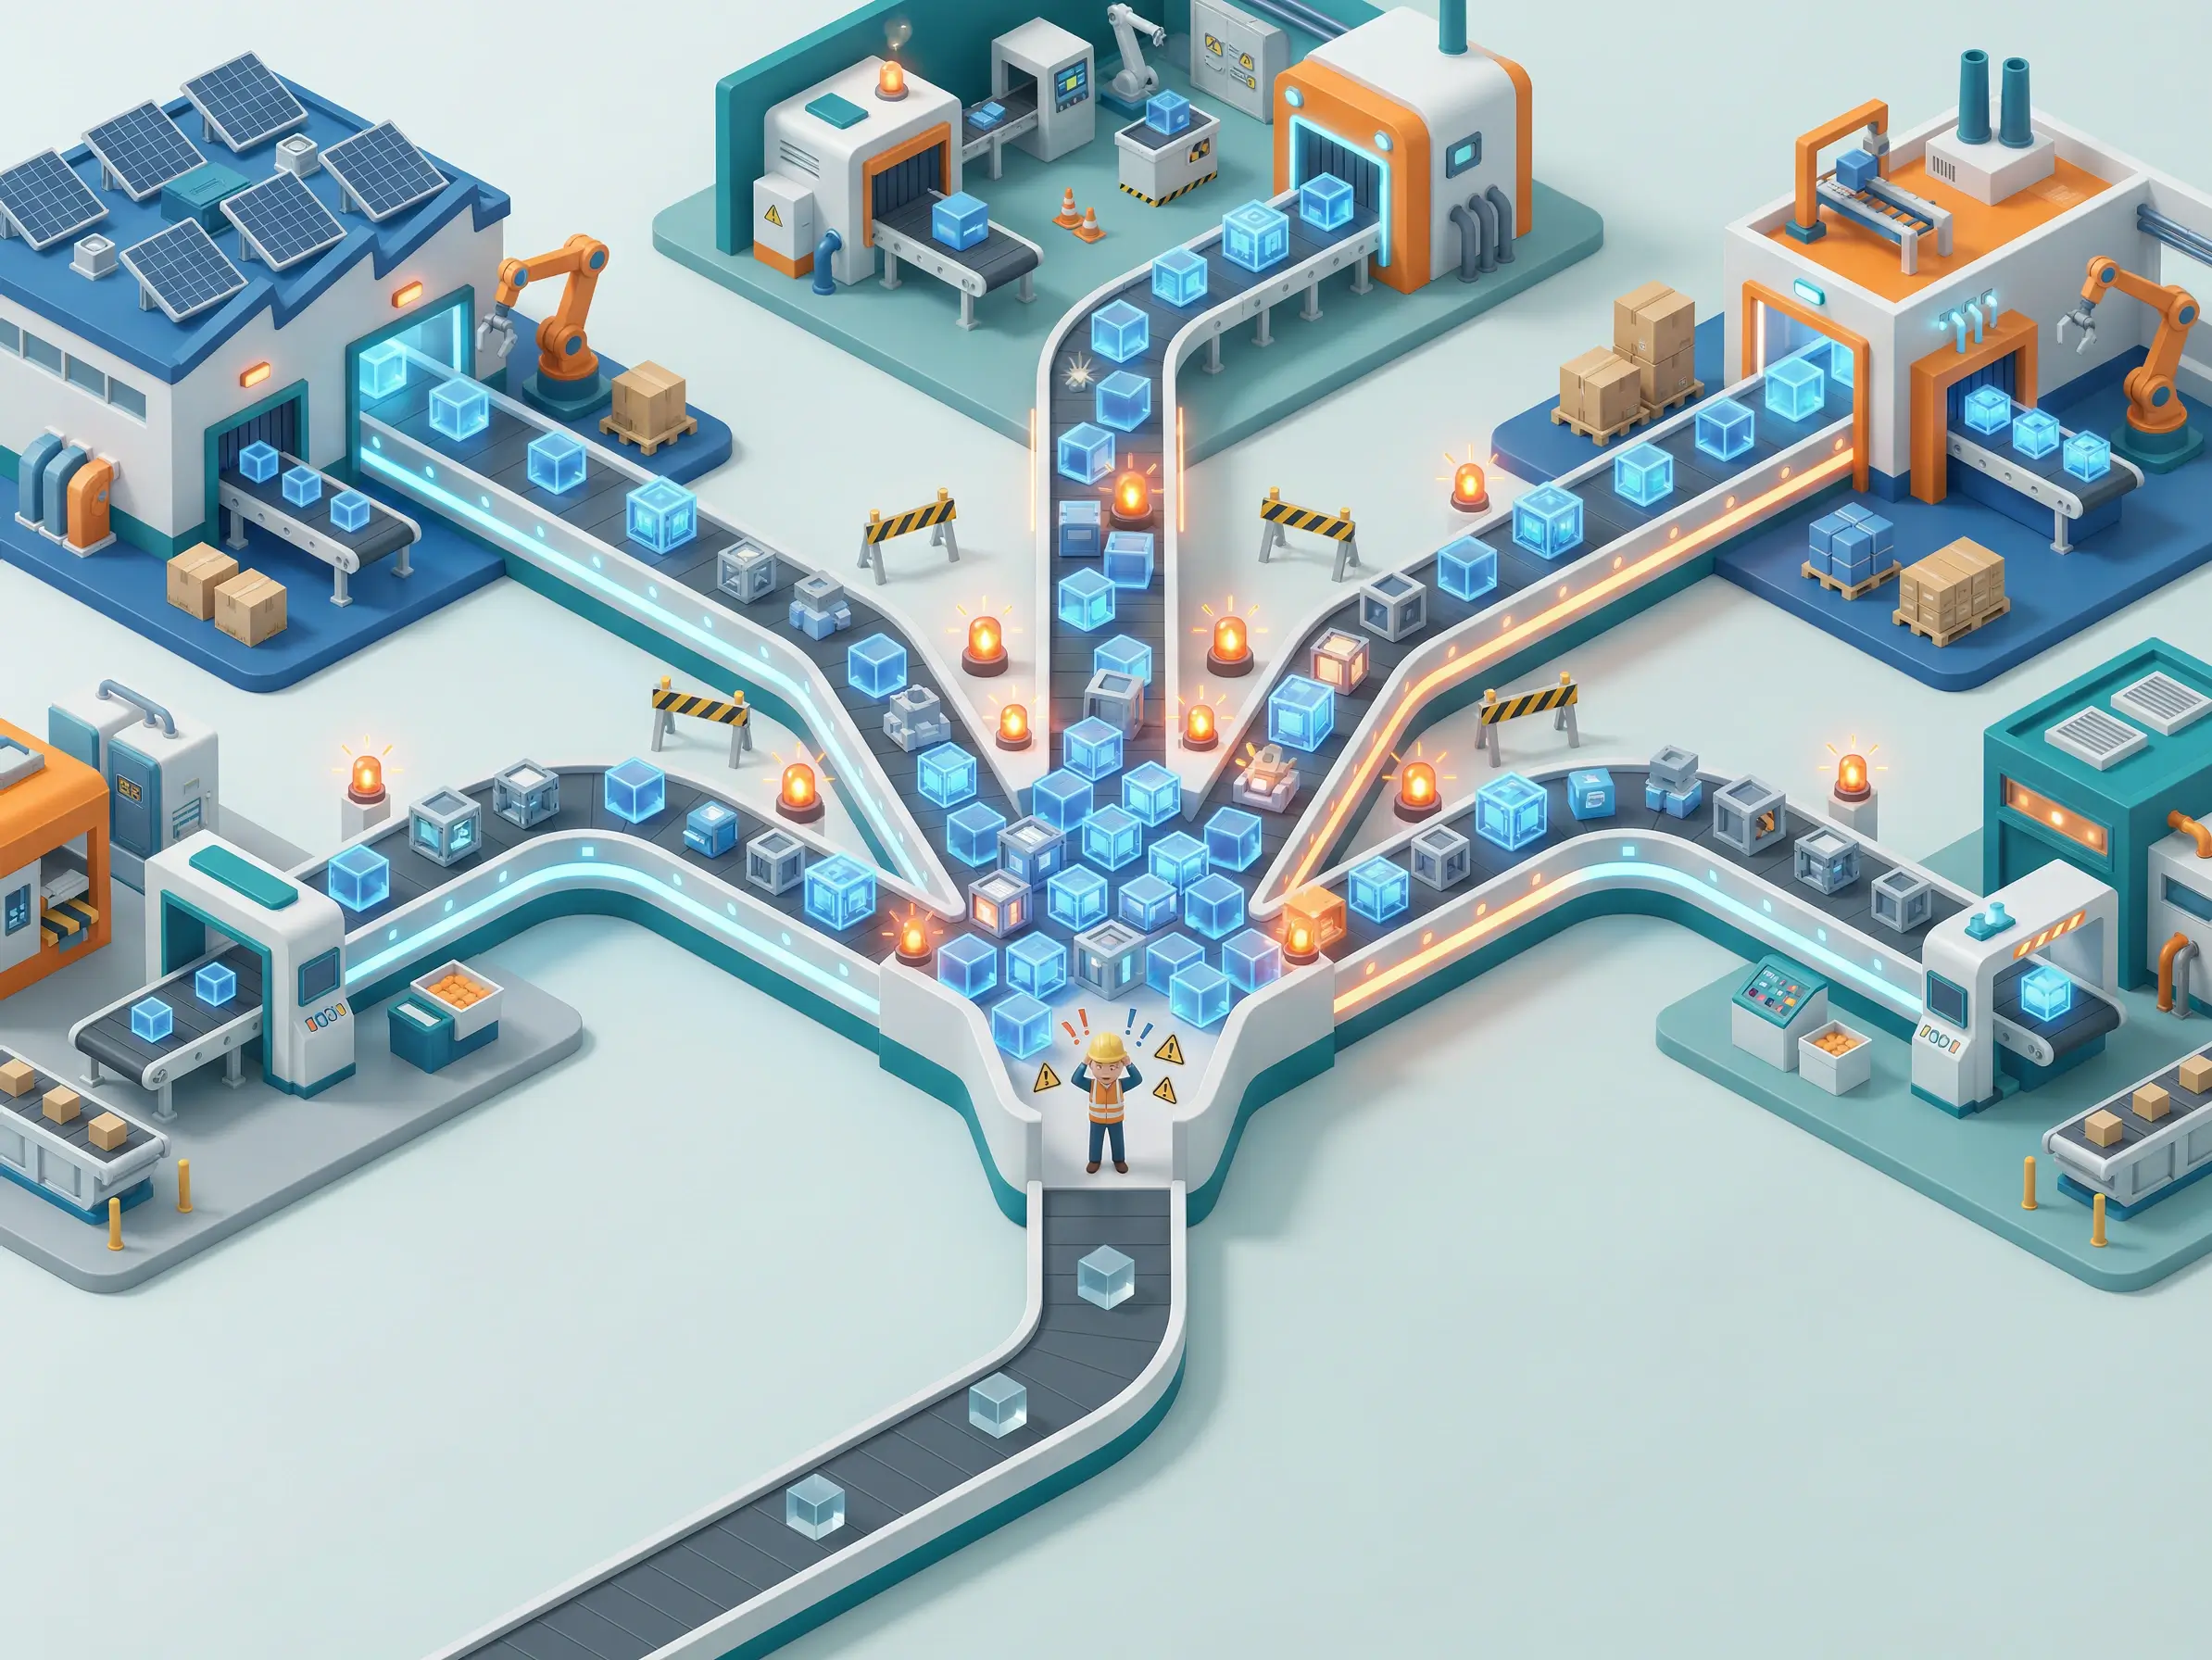
تفویضنشدن اختیار، زمان مدیر را از تحلیل روندهای تولید به پاسخگویی لحظهای میکشاند. مدیر بهجای بررسی علت ریشهای توقفها، میان چندین مسئله کماهمیت جابهجا میشود و در پایان شیفت، بدون آنکه مسئلهای بهصورت پایدار حل شده باشد، با فرسودگی ذهنی مدیران مواجه است. از سوی دیگر، کارکنان نیز بهتدریج یاد میگیرند بدون تأیید مدیر اقدامی نکنند؛ بنابراین سرعت واکنش کاهش مییابد، مسئولیتپذیری تضعیف میشود و خطاهای روزمره در تولید افزایش پیدا میکند.
راهکار صنعتی، تفویض مبهم یا رهاکردن مسئولیت نیست؛ بلکه تعیین دقیق دامنه اختیار، حدود هزینه، شرایط ارجاع و شاخص کنترل است. برای مثال، سرپرست خط میتواند در چارچوب مشخص، نیروی جایگزین تعیین کند یا توقف کوتاهمدت را مدیریت نماید؛ اما تصمیمهای پرریسک و خارج از استاندارد باید به مدیر ارجاع شوند. این منطق باید در جلسات، تابلوهای عملکرد و کار استاندارد رهبر تثبیت شود تا تصمیمها به افراد وابسته نباشند.
مدیری که اختیار را تفویض میکند، تمرکز خود را برای مدیریت گلوگاهها، توسعه قابلیت سرپرستان و بهبود بهرهوری تولید آزاد میسازد. اما آیا در کارخانه شما واقعاً مدیر تصمیمگیرنده است، یا همه تصمیمها فقط برای عبور از فیلتر او متوقف میشوند؟
نتیجهگیری؛ ساختن محیطی برای تصمیمهای کمتر و خطاهای پایینتر
خستگی تصمیم گیری در کارخانه، مسئلهای فردی و صرفاً ناشی از فشار کاری مدیر نیست؛ این عارضه معمولاً علامت ضعف در طراحی سیستم مدیریت است. وقتی هر توقف خط، کمبود مواد، اختلاف کیفیت، غیبت اپراتور و تغییر برنامه تولید مستقیماً به مدیرعامل ارجاع میشود، سازمان عملاً اختیار و منطق تصمیمگیری را در ذهن یک نفر متمرکز کرده است. نتیجه، فرسودگی ذهنی مدیران، کندشدن واکنشها و افزایش خطاهای روزمره در تولید خواهد بود.
راهحل پایدار، کاهش تعداد تصمیمهای تکراری و انتقال آنها به استانداردهای روشن است؛ نه تلاش بیشتر مدیر برای تحمل فشار. ماتریس اختیار، دستورالعمل واکنش به انحراف، شاخصهای قابل مشاهده، جلسات کوتاه حل مسئله و ثبت تجربههای عملیاتی، بخشی از زیرساختی هستند که تصمیمگیری مدیر کارخانه را از حالت واکنشی خارج میکنند. در این میان، کار استاندارد رهبر کمک میکند زمان مدیر از آتشنشانی روزانه به هدایت، پیشگیری و توسعه قابلیت تیم منتقل شود.
مدیر حرفهای قرار نیست همه خطاها را شخصاً متوقف کند؛ باید محیطی بسازد که خطا زود دیده شود، مسئول تصمیم مشخص باشد و واکنش مناسب بدون انتظار برای تأیید مدیر انجام گیرد. این همان نقطه اتصال میان تفویض اختیار در کارخانه، مدیریت خطاهای انسانی و بهبود بهرهوری تولید است. هر تصمیمی که امروز استاندارد میشود، فردا یک وقفه ذهنی، تماس اضطراری و احتمال خطای کمتر برای سازمان ایجاد میکند.
اما اجرای این تکنیکها با خواندن یک مقاله ممکن نیست. کاهش خستگی ذهنی مدیران نیازمند نقشه راه، رادیولوژی سازمانی و تشخیص دقیق نقاطی است که اختیار، اطلاعات و مسئولیت در آنها از هم جدا شدهاند. خودآزمایی رایگان کلینیک مدیر ناب، تحلیل آنی و ساختاریافتهای از وضعیت فعلی ارائه میدهد تا بدون حدس و نسخهنویسی عمومی، فاز عارضهیابی سازمان آغاز شود. اگر میخواهید بدانید فشار تصمیمها دقیقاً از کدام فرآیند، نقش یا گلوگاه وارد میشود، این ارزیابی را بهعنوان نقطه شروع اصلاح سیستم انجام دهید:
برای شروع فاز عارضهیابی و دریافت تحلیل آنی، هماکنون در خودآزمایی رایگان و استاندارد کلینیک مدیر ناب شرکت کنید.