آبان
سیستمسازی ناب, مقالات آموزشی
مقاومت کارکنان در تغییر؛ ۷ گام استقرار سیستم مستقل
مقدمه؛ چرا کارکنان در برابر تغییر فرآیندهای کارخانه مقاومت میکنند؟
مقاومت کارکنان در تغییر، معمولاً نشانه تنبلی یا مخالفت شخصی با مدیر نیست؛ بلکه واکنشی قابلپیشبینی به ابهام، تهدید ادراکشده و تجربههای ناموفق گذشته است. وقتی مدیرعامل اعلام میکند «از فردا فرآیند جدید اجرا میشود»، اما توضیح نمیدهد این تغییر دقیقاً کدام مشکل را حل میکند، چه اثری بر وظایف افراد دارد و معیار ارزیابی چیست، کارکنان بهصورت طبیعی از وضعیت موجود دفاع میکنند. وضعیت موجود، حتی اگر پر از اتلاف، دوبارهکاری و توقف خط باشد، برای نیروی انسانی آشنا و قابل پیشبینی است.
در کف کارخانه، ریشه مقاومت اغلب به طراحی ناقص تغییر بازمیگردد. استانداردی نوشته میشود که با واقعیت تجهیزات، کیفیت مواد اولیه یا توالی واقعی عملیات سازگار نیست؛ شاخصی تعیین میشود که فقط فشار بیشتری بر اپراتور وارد میکند؛ یا نرمافزاری استقرار مییابد که آموزش و پشتیبانی کافی ندارد. در چنین شرایطی، کارکنان احساس میکنند تغییر برای کنترل بیشتر، حذف شغل یا مقصرسازی آنهاست. بنابراین بهجای مشارکت، رفتارهایی مانند اجرای صوری، پنهانکردن خطا، بازگشت به روش قبلی و انتقال مسئولیت شکل میگیرد.
مدیریت مقاومت در برابر تغییر باید از تشخیص منافع و ترسهای واقعی افراد آغاز شود، نه از صدور بخشنامه. اپراتوری که سالها یک دستگاه را با تجربه شخصی تنظیم کرده، ممکن است دانش عملی خود را سرمایه شغلی بداند و از مستندسازی فرآیند احساس تهدید کند. راهحل، حذف این تجربه نیست؛ بلکه تبدیل آن به استاندارد قابل آموزش و قابل بهبود است. در مسیر سیستمسازی کسبوکار، دانش فردی باید به فرآیندی تبدیل شود که دیگران نیز بتوانند آن را دقیق، ایمن و پایدار اجرا کنند.
این نگاه با منطق تولید ناب نیز همراستاست؛ زیرا در سیستم تولید تویوتا، استانداردسازی نقطه پایان کار نیست، بلکه مبنایی برای بهبود مستمر و مشارکت کارکنان است. اگر SOP بدون مشاهده مستقیم کار، آزمون میدانی و دریافت بازخورد نوشته شود، بهجای کاهش وابستگی به مدیر، به یک سند بایگانیشده تبدیل خواهد شد. برای شناخت خطاهای رایج این مسیر، بررسی نحوه نوشتن SOP مؤثر ضروری است.
پس پرسش اصلی این نیست که چرا کارکنان تغییر را نمیپذیرند؛ پرسش دقیقتر این است: در کارخانه شما کدام بخش از تغییر، تهدید، ابهام یا بیاعتمادی ایجاد کرده است و چگونه میتوان آن را به مشارکت واقعی تبدیل کرد؟
ریشهیابی مقاومت و طراحی مسیر استقرار سیستمهای مستقل
مقاومت کارکنان در تغییر معمولاً مشکل نگرش یا کمکاری نیست؛ در بسیاری از کارخانهها، این مقاومت واکنشی منطقی به ابهام، افزایش فشار کاری یا تهدید جایگاه شغلی است. وقتی مدیر بدون توضیح مسئله، فرم جدید، نرمافزار یا استاندارد عملیاتی را ابلاغ میکند، اپراتور آن را بهعنوان کنترل بیشتر و اختیار کمتر تفسیر میکند. بنابراین نقطه شروع مدیریت مقاومت در برابر تغییر، متقاعدسازی شعاری نیست؛ باید مشخص شود مقاومت دقیقاً در کدام مرحله، توسط چه نقشی و در برابر کدام پیامد ایجاد شده است.
ریشهیابی باید با مشاهده مستقیم فرآیند و گفتوگو با افراد درگیر انجام شود. با روش «پنج چرا» بررسی کنید آیا مسئله از آموزش ناکافی، طراحی نامناسب گردش کار، شاخصهای متناقض، ترس از حذف شغل یا بیاعتمادی به تصمیم مدیریت ناشی میشود. برای مثال، اگر سرپرست تولید از ثبت توقفات خودداری میکند، احتمالاً مسئله صرفاً انضباط نیست؛ ممکن است شاخص توقف بهگونهای طراحی شده باشد که تمام خطاها را متوجه او کند. تا علت واقعی اصلاح نشود، هر دستورالعملی فقط مقاومت پنهان تولید میکند.
پس از تشخیص، مسیر استقرار سیستم مستقل باید از یک فرآیند محدود و پراثر آغاز شود؛ نه از بازطراحی همزمان کل کارخانه. فرآیند منتخب را ترسیم کنید، نقاط تصمیم و مسئولیت را مشخص سازید و نسخه اولیه استاندارد را با مشارکت اپراتور و سرپرست بنویسید. مستندسازی زمانی در کف کارخانه اجرا میشود که ساده، تصویری و قابل سنجش باشد؛ برای طراحی چنین دستورالعملی، راهنمای نوشتن SOP مؤثر میتواند مبنای اجرایی مناسبی باشد.
در گام بعد، اجرای آزمایشی را با یک شیفت یا یک سلول تولیدی شروع کنید. آموزش باید کنار دستگاه و بر اساس سناریوهای واقعی انجام شود و شاخصهایی مانند توقف، ضایعات، زمان چرخه و رعایت استاندارد پیش و پس از تغییر مقایسه شوند. مالک فرآیند نیز باید مشخص باشد تا سیستم به حضور دائمی مدیر وابسته نماند. بازبینی روزانه، ثبت انحراف و اصلاح استاندارد، چرخهای برای بهبود مستمر فرآیندها میسازد.
اما آیا در کارخانه شما مقاومت واقعاً از کارکنان سرچشمه میگیرد، یا محصول سیستمی مبهم، شاخصی ناعادلانه و فرآیندی است که هنوز برای اجرا طراحی نشده است؟
گام اول؛ شناسایی نگرانیها و دلایل واقعی مقاومت کارکنان
مقاومت کارکنان در تغییر معمولاً «لجبازی» یا ضعف فرهنگی نیست؛ در بسیاری از کارخانهها، این رفتار یک علامت مدیریتی است که نشان میدهد کارکنان پیامدهای تغییر را برای خود مبهم، تهدیدکننده یا ناعادلانه میدانند. وقتی مدیر بدون شناخت این نگرانیها، اجرای فرم جدید، نرمافزار تولید یا استاندارد عملیاتی را ابلاغ میکند، مقاومت به شکل تأخیر، ثبت صوری اطلاعات، دور زدن روش جدید و بازگشت به عادتهای قبلی ظاهر میشود. بنابراین نخستین اقدام در مدیریت مقاومت در برابر تغییر، اصلاح رفتار کارکنان نیست؛ کشف علت واقعی رفتار است.
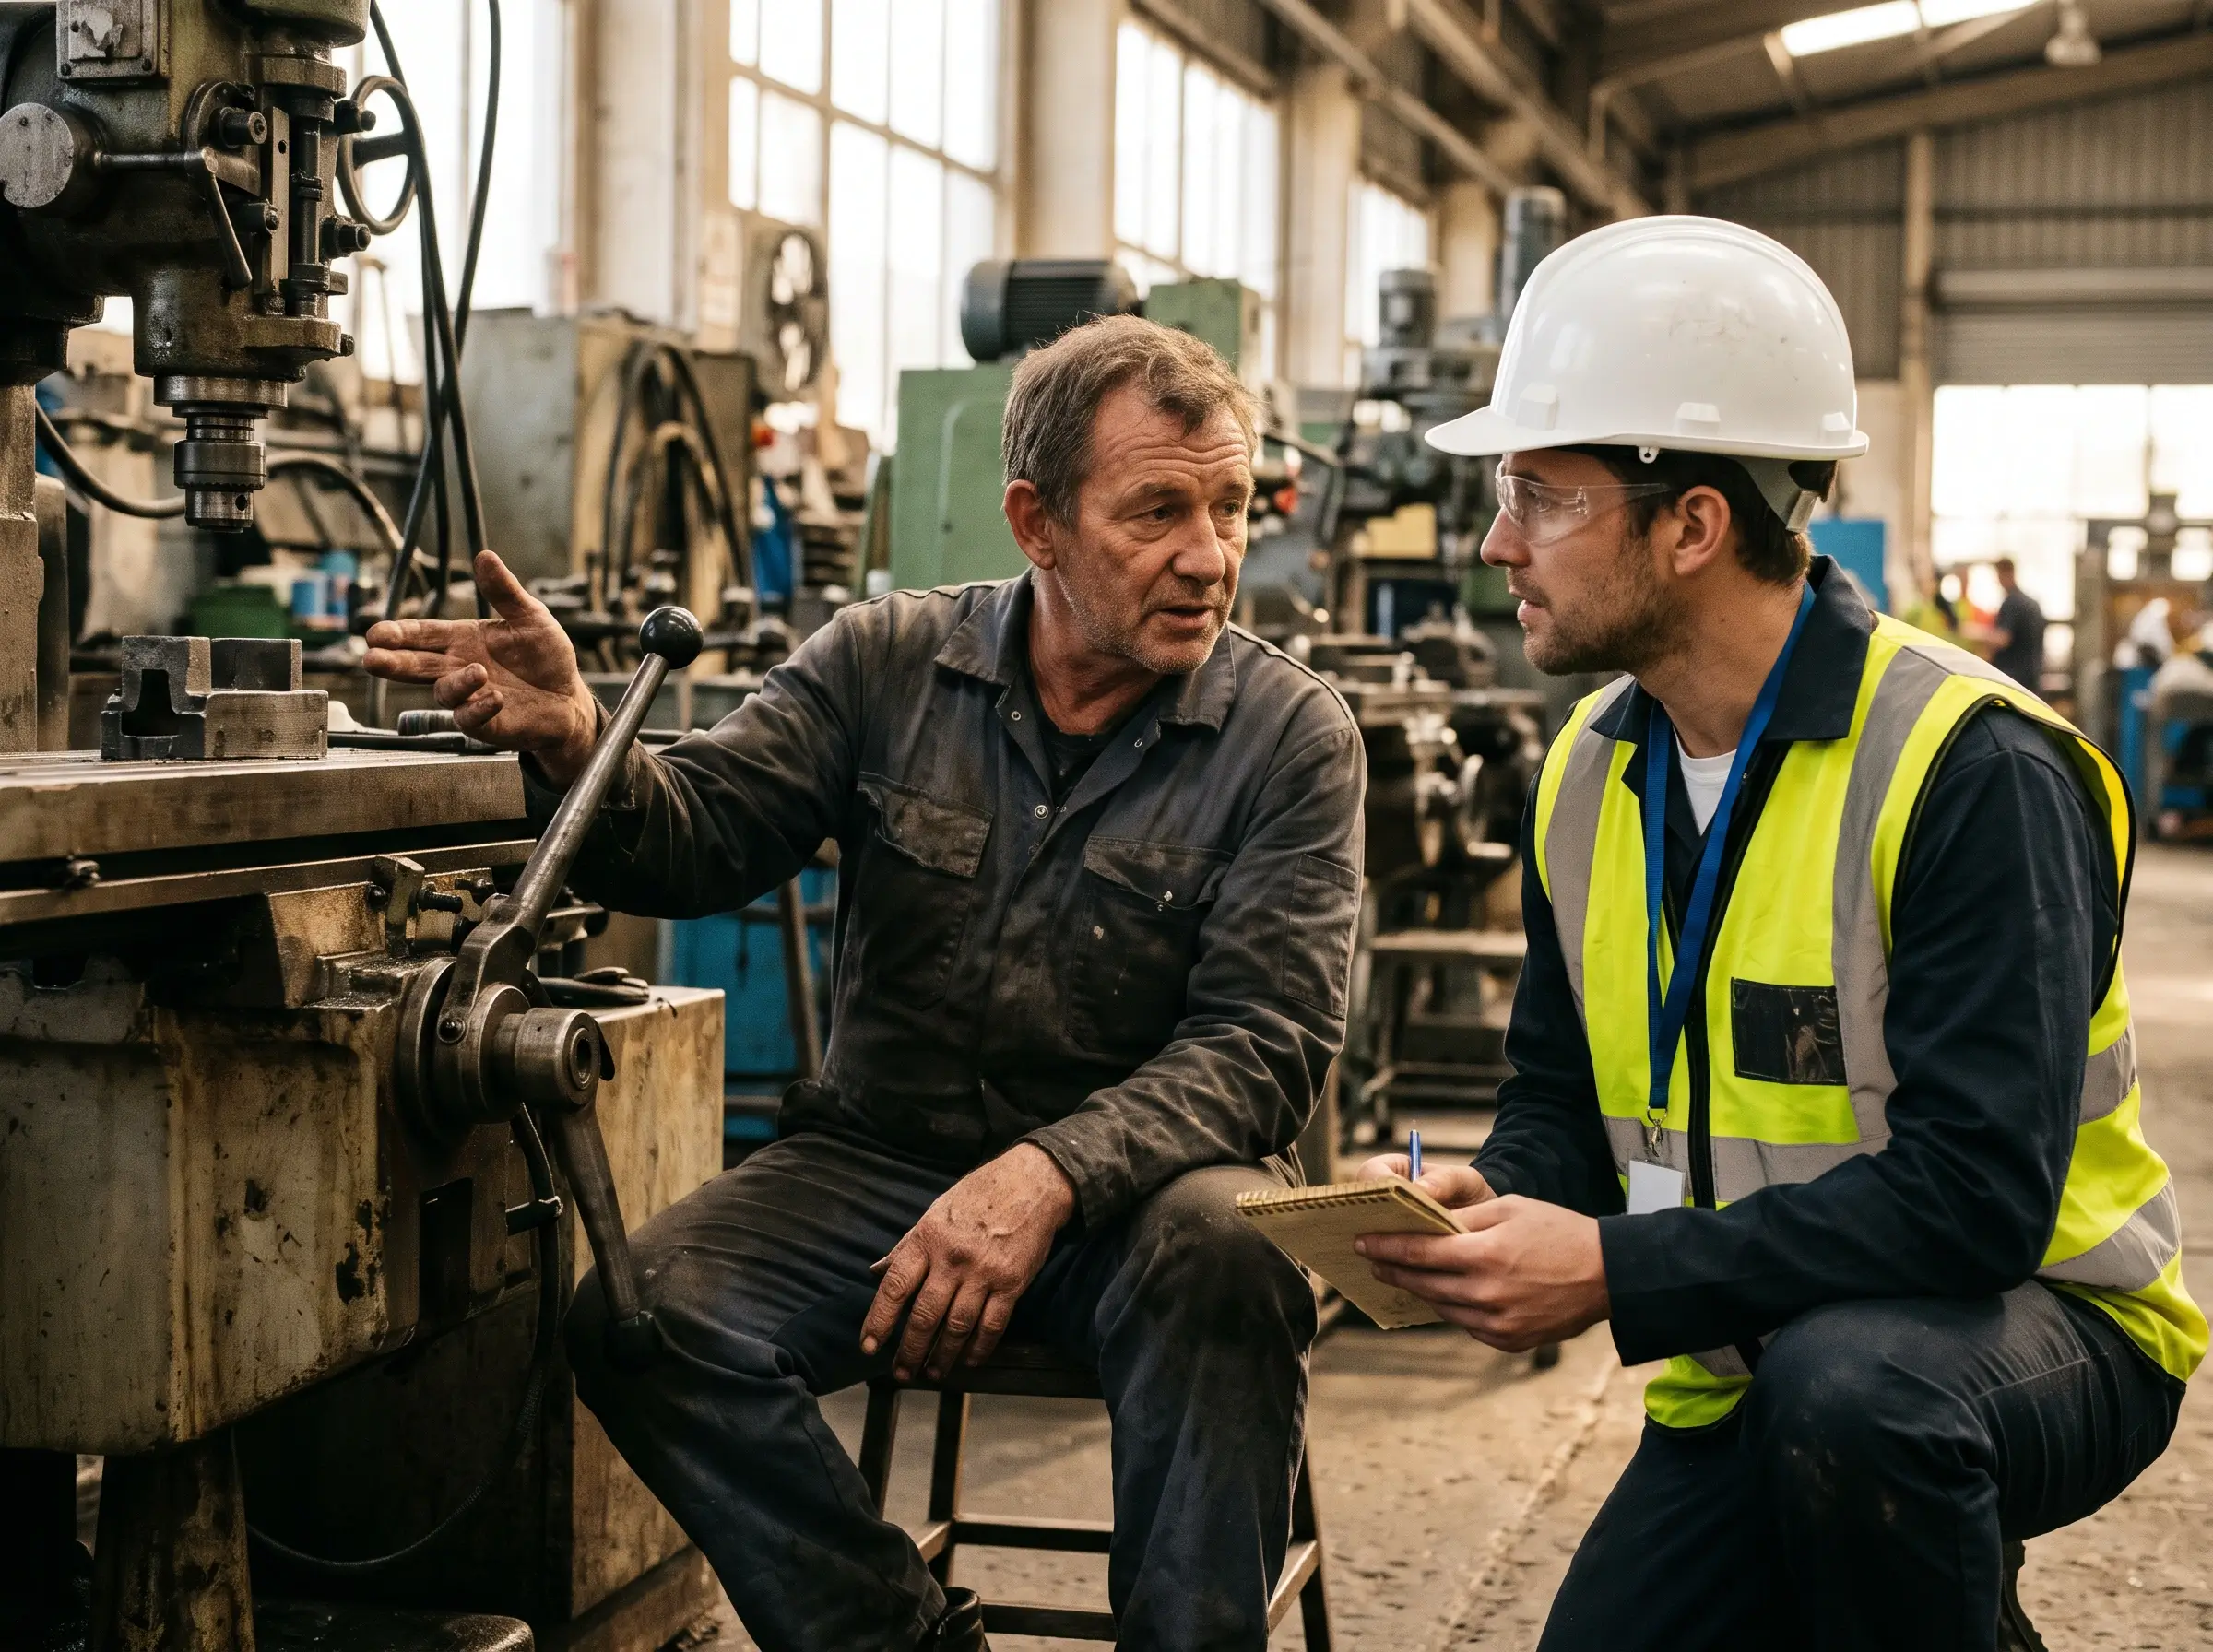
این شناسایی باید در محل واقعی کار و نزدیک به فرآیند انجام شود، نه صرفاً در جلسه مدیران. سرپرست تولید باید در کنار اپراتور، مسیر انجام کار، نقاط ابهام، دوبارهکاریها و زمانهای انتظار را مشاهده کند و بدون قضاوت بپرسد: «این تغییر چه چیزی را برای شما سختتر میکند؟» و «اگر این روش اجرا شود، چه ریسکی متوجه شماست؟» پاسخها معمولاً به نگرانیهایی مانند افزایش کنترل، حذف اضافهکاری، کاهش اختیار، ترس از خطا، آموزش ناکافی یا بیاعتمادی به دوام تصمیمات مدیریتی اشاره میکنند.
برای جلوگیری از تحلیل سطحی، هر شکایت باید با روش «۵ چرا» تا رسیدن به ریشه بررسی شود. مثلاً جمله «این فرم وقتگیر است» ممکن است در لایه عمیقتر به نبود اطلاعات در لحظه تولید، طراحی نامناسب فرم یا استفاده تنبیهی از دادهها مربوط باشد. اجرای درست این تکنیک در تحلیل ریشهای مسائل تولید کمک میکند مدیر بهجای برخورد انضباطی، نقص طراحی سیستم را اصلاح کند.
خروجی این گام باید یک ماتریس ساده باشد: نگرانی مطرحشده، شواهد مشاهدهشده، گروههای درگیر، اثر احتمالی بر شاخصهای عملکرد تولید و اقدام اصلاحی اولیه. در این مرحله هنوز نباید از کارکنان انتظار پذیرش کامل داشت؛ هدف، تبدیل مقاومت مبهم به مسئلهای قابل اندازهگیری و قابل حل است.
اما آیا در کارخانه شما مقاومت واقعاً از «عدم همکاری کارکنان» ناشی میشود، یا نشانه نقصی پنهان در طراحی فرآیند، نظام ارزیابی و شیوه رهبری است؟
گام دوم؛ توضیح شفاف ضرورت تغییر و مزایای آن برای کارکنان
مقاومت کارکنان در تغییر معمولاً از لجبازی یا کمکاری ناشی نمیشود؛ در بیشتر موارد، ریشه آن ابهام است. وقتی اپراتور نمیداند چرا یک فرم جدید، روش کاری متفاوت یا شاخص عملکرد تازهای وارد خط تولید شده است، تغییر را تهدیدی علیه امنیت شغلی، اختیار فردی یا تجربه چندساله خود تلقی میکند. بنابراین، مدیریت مقاومت در برابر تغییر باید با پاسخ روشن به سه پرسش آغاز شود: چرا این تغییر ضروری است؟ چه مشکلی را در کارخانه حل میکند؟ و سهم و منفعت کارکنان از اجرای آن چیست؟
مدیر کارخانه باید ضرورت تغییر را با دادههای واقعی توضیح دهد، نه با شعارهایی مانند «باید بهرهورتر باشیم». برای مثال، نشان دهید توقفهای مکرر، دوبارهکاری، اضافهکاری اجباری یا ضایعات، چگونه فشار مستقیم بر کارکنان وارد میکند. سپس ارتباط میان استانداردسازی فرآیندها و کاهش همین فشارها را تشریح کنید: دستورالعمل شفاف، تصمیمگیری سریعتر، خطای کمتر و وابستگی پایینتر به حضور سرپرست. اگر هدف، تدوین دستورالعمل اجرایی است، کارکنان باید بدانند SOP قابل استفاده در خط تولید قرار نیست ابزار مچگیری باشد؛ بلکه مرجع مشترکی برای انجام درست کار و حل اختلاف میان شیفتهاست.
مزایای تغییر را باید به زبان هر گروه بیان کرد. برای اپراتور، کاهش دوبارهکاری و ابهام در وظایف اهمیت دارد؛ برای سرپرست، کنترل بهتر جریان کار و کاهش تماسهای اضطراری؛ و برای مدیر، ثبات کیفیت و کاهش وابستگی به افراد کلیدی. این توضیح زمانی معتبر است که همراه با تعهد اجرایی باشد: هیچ شاخص جدیدی بدون آموزش کارکنان تولید، تأمین ابزار، فرصت یادگیری و بازخورد منصفانه نباید مبنای ارزیابی قرار گیرد. همچنین باید صریحاً اعلام شود که مرحله نخست، اصلاح فرآیند است، نه تنبیه افراد.
برای افزایش مشارکت کارکنان در تغییر، جلسه توجیهی را به سخنرانی یکطرفه تبدیل نکنید. مسئله، دادههای خط و پیامدهای آن را ارائه کنید و از کارکنان بخواهید موانع واقعی اجرای روش جدید را شناسایی کنند. وقتی تجربه اپراتور در طراحی راهکار وارد میشود، تغییر از «دستور مدیریت» به «راهحل مشترک» تبدیل خواهد شد. اما آیا در کارخانه شما، کارکنان دقیقاً میدانند تغییر قرار است کدام درد روزمره آنان را کاهش دهد؟
گام سوم؛ مشارکت دادن کارکنان در طراحی فرآیندهای جدید
مقاومت کارکنان در تغییر معمولاً از خودِ تغییر ناشی نمیشود؛ از تغییری ناشی میشود که بدون شناخت واقعیتهای کف کارخانه طراحی شده است. وقتی مدیر، فرآیند جدید را پشت میز تدوین میکند و سپس آن را به اپراتور ابلاغ میکند، طبیعی است که کارکنان آن را غیرعملی، زمانبر یا تهدیدی برای جایگاه خود بدانند. راهکار صنعتی، مشارکت دادن افراد در طراحی فرآیند است؛ نه برای تصمیمگیری سلیقهای، بلکه برای استخراج دانش عملیاتی از کسانی که هر روز با ماشین، مواد، خطاها و توقفهای واقعی مواجهاند.
برای این کار، یک تیم کوچک بینوظیفهای تشکیل دهید که حداقل شامل اپراتور باتجربه، سرپرست تولید، نماینده کنترل کیفیت و کارشناس نگهداری و تعمیرات باشد. مسئله را دقیق تعریف کنید؛ برای مثال، «کاهش توقفهای ناشی از تنظیم دستگاه» قابلاجراتر از عنوان کلی «افزایش بهرهوری» است. سپس جریان فعلی کار را روی خط مشاهده کنید و از کارکنان بپرسید: کدام مرحله بیشترین دوبارهکاری را ایجاد میکند؟ کجا مجبور میشوید از روش غیررسمی استفاده کنید؟ چه چیزی در دستورالعمل فعلی با واقعیت ماشین تطابق ندارد؟
خروجی این جلسات نباید یک گفتوگوی بدون نتیجه باشد. پیشنهادهای کارکنان باید به تغییر مشخص در توالی عملیات، فرم ثبت اطلاعات، نقاط کنترل کیفیت یا مسئولیت هر نقش تبدیل شود. پس از توافق، فرآیند جدید را در مقیاس محدود و برای یک شیفت آزمایشی اجرا کنید. زمان چرخه، نرخ خطا، توقف، ضایعات و میزان تبعیت از روش را قبل و بعد مقایسه کنید. اگر نتیجه مطلوب نبود، مسئله را متوجه فرد ندانید؛ طراحی فرآیند را اصلاح کنید.
در این مرحله، مستندسازی باید از دل تجربه واقعی کارکنان شکل بگیرد. برای تبدیل این تجربه به دستورالعملی قابلاستفاده، راهنمای نحوه نوشتن SOP میتواند چارچوب مناسبی برای ثبت گامها، معیار پذیرش، مسئول اجرا و واکنش به انحراف فراهم کند. وقتی کارکنان ببینند نظرشان به استاندارد عملیاتی تبدیل میشود، مشارکت جای مقاومت را میگیرد و سیستمسازی در کارخانه از حالت دستوری خارج میشود.
اما آیا کارکنان شما واقعاً در طراحی فرآیند نقش دارند، یا فقط پس از تصمیمگیری مدیر، مأمور اجرای آن هستند؟
گام چهارم؛ اجرای آزمایشی سیستم در یک بخش محدود کارخانه
اجرای همزمان یک سیستم جدید در تمام کارخانه، یکی از سریعترین راهها برای تشدید مقاومت کارکنان در تغییر است. در این مرحله، سیستم باید در یک بخش محدود، با فرآیندی مشخص و دامنهای قابلکنترل آزمایش شود؛ نه اینکه کل سازمان به آزمایشگاه تبدیل شود. هدف اجرای آزمایشی، اثبات عملی بودن روش، شناسایی خطاهای طراحی و ساختن اعتماد بر اساس داده است.
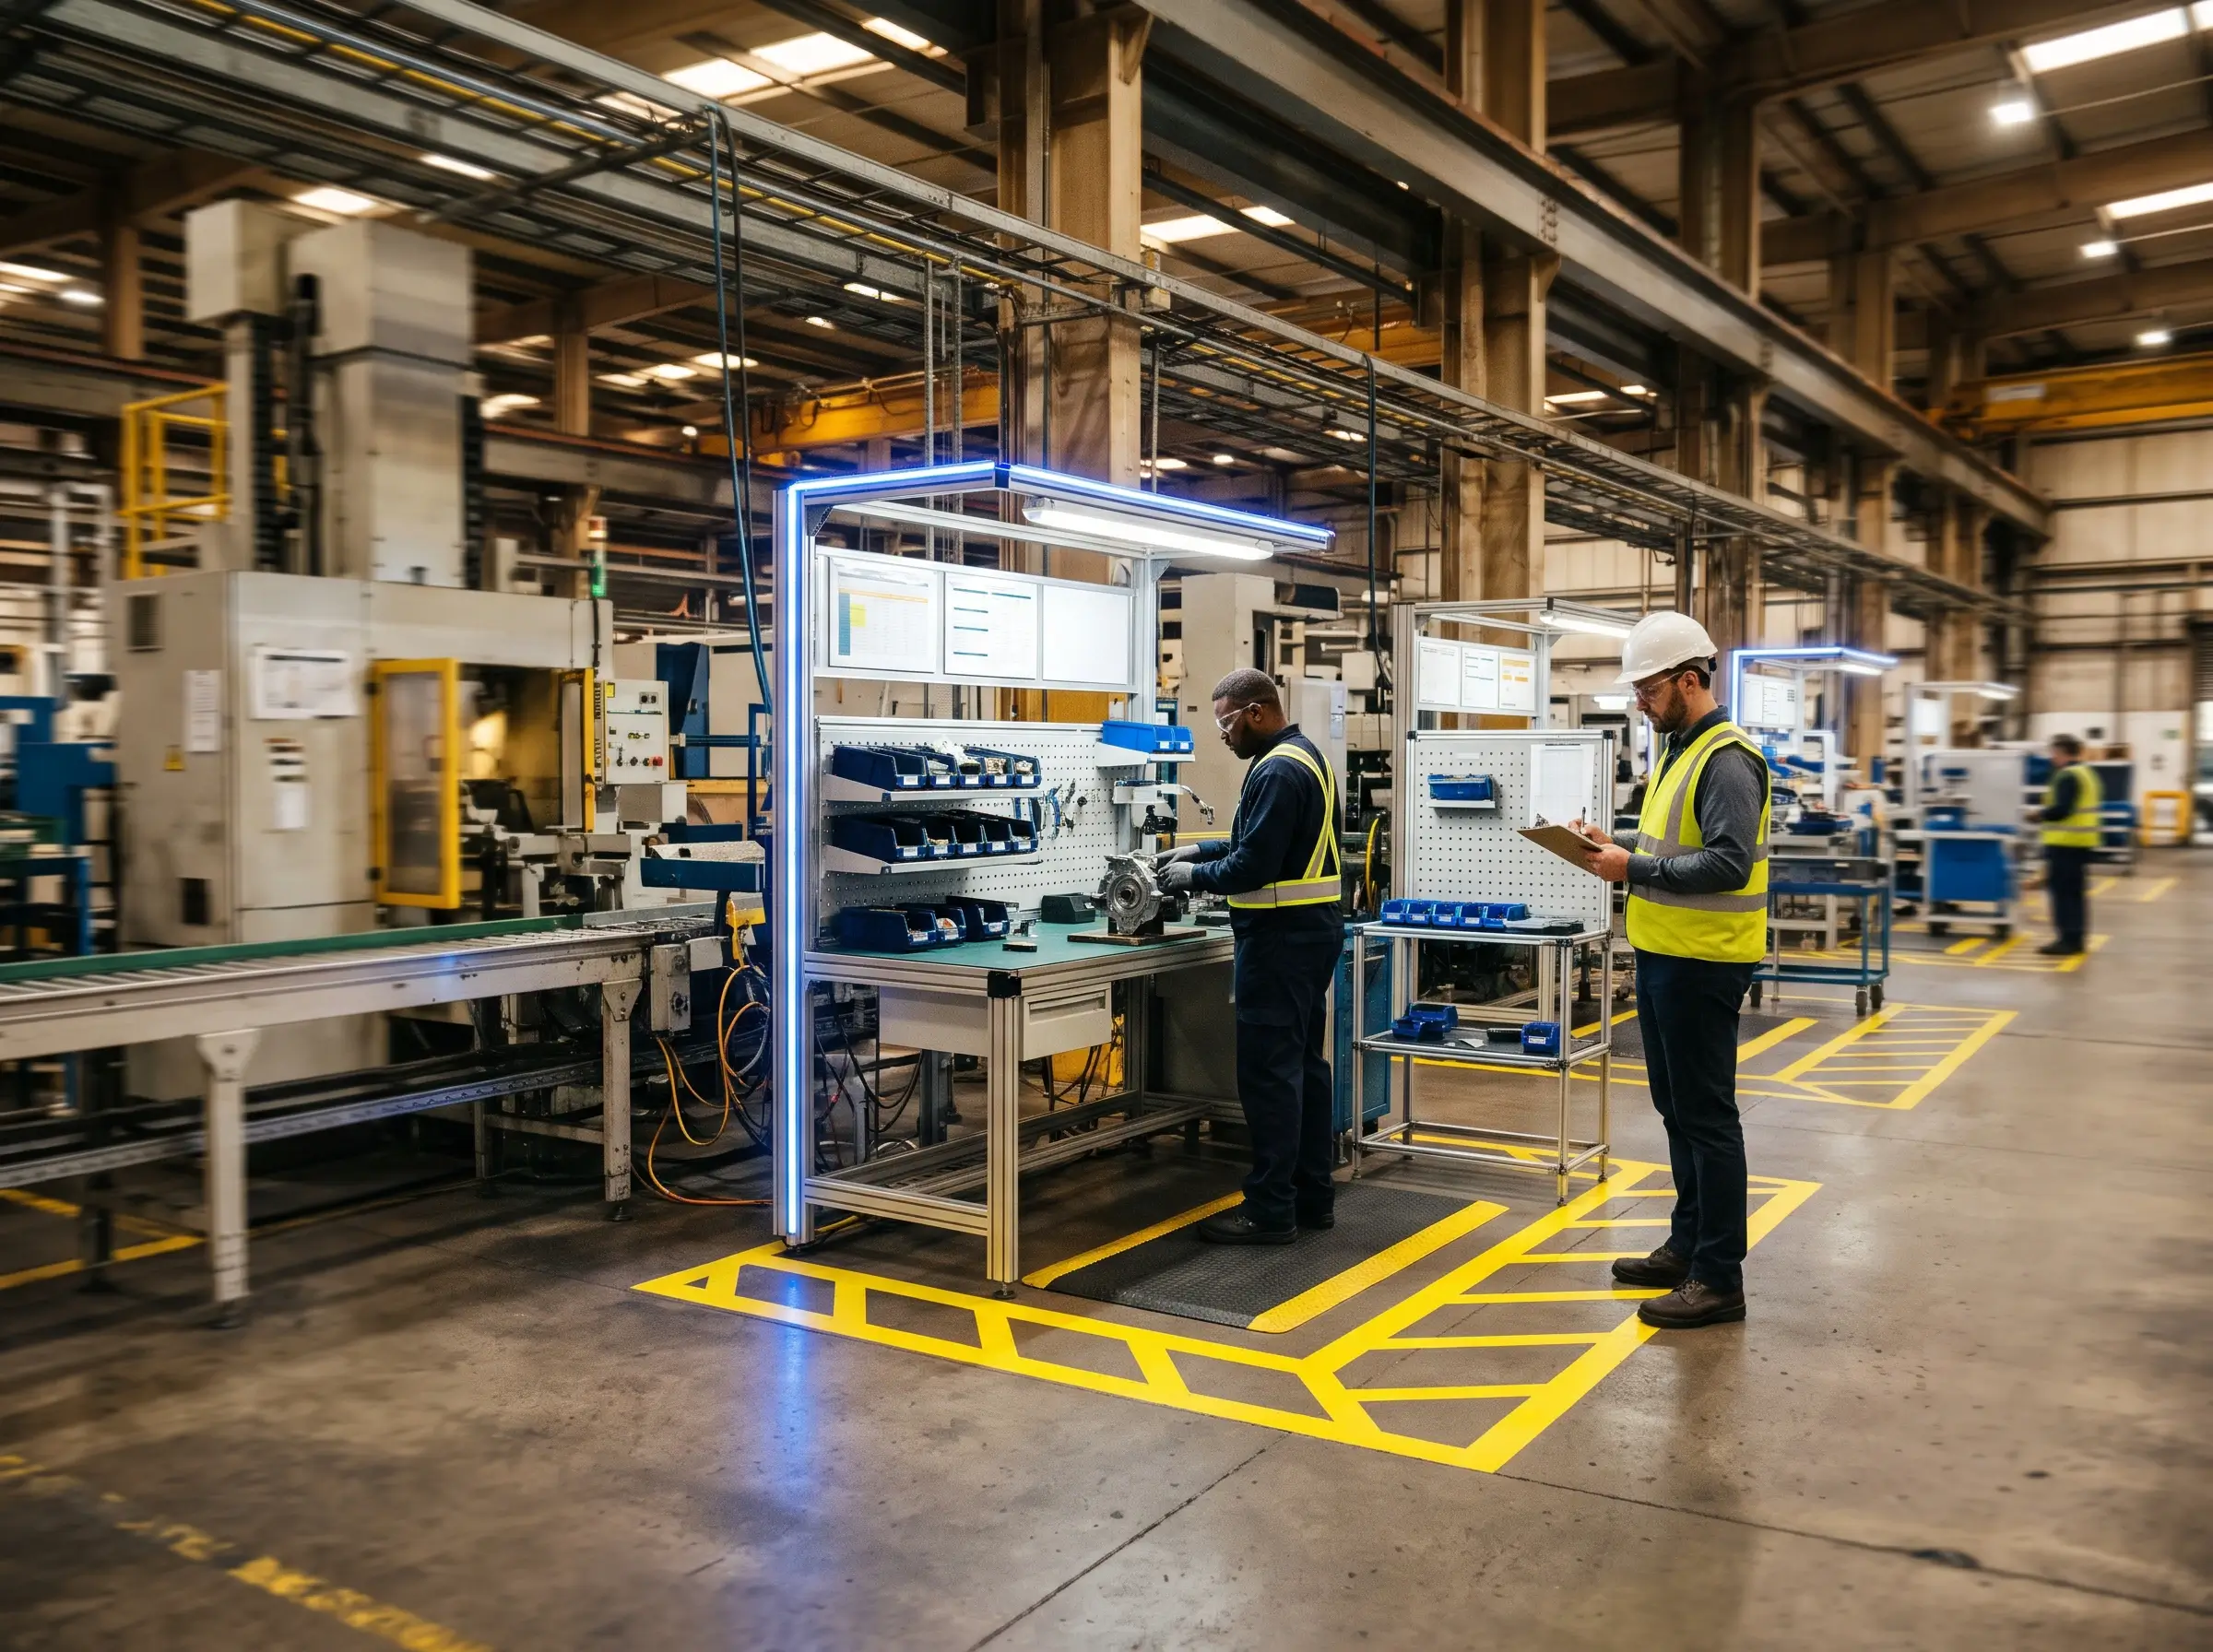
بخش پایلوت را بر اساس سه معیار انتخاب کنید: اهمیت فرآیند، قابلیت اندازهگیری خروجی و آمادگی سرپرست و کارکنان. برای نمونه، یک سلول تولیدی، یک شیفت یا یک خط مشخص را انتخاب کنید؛ بهگونهای که نتیجه آن بر شاخصهایی مانند توقف خط، ضایعات، زمان چرخه، دوبارهکاری و بهرهوری نیروی انسانی قابل مشاهده باشد. پیش از شروع، حداقل یک هفته داده مبنا ثبت کنید تا مقایسه عملکرد، به برداشتهای شخصی وابسته نباشد.
در اجرای آزمایشی، سیستم را با یک استاندارد کاری ساده آغاز کنید: چه کاری، توسط چه کسی، با چه توالی، در چه زمانی و با چه معیار پذیرشی انجام میشود. دستورالعمل نباید صرفاً یک فایل اداری باشد؛ باید در محل کار، کوتاه، تصویری و قابل استفاده باشد. برای طراحی چنین دستورالعملهایی، استفاده از اصول نوشتن SOP مؤثر کمک میکند استانداردسازی فرآیندها از سطح کاغذ به کف کارخانه منتقل شود.
در طول پایلوت، نقش مدیر مشاهده و رفع مانع است، نه دخالت لحظهای در اجرای کار. هر انحراف باید ثبت شود، علت آن با روشهایی مانند پنج چرا بررسی گردد و اصلاحات از طریق چرخه PDCA اعمال شود. کارکنان نیز باید در بازبینی استاندارد مشارکت داشته باشند؛ زیرا بخشی از مقاومت زمانی کاهش مییابد که افراد ببینند تجربه عملی آنان واقعاً در طراحی سیستم اثر دارد.
پس از یک دوره مشخص، عملکرد قبل و بعد را مقایسه کنید. اگر شاخصها بهبود یافتهاند، خطاهای اجرایی کنترل شده و سیستم بدون حضور دائمی مدیر کار میکند، پایلوت آماده توسعه است. اما آیا در کارخانه شما، پیش از تعمیم هر سیستم، دادهای معتبر برای اثبات موفقیت آن جمعآوری میشود؟
گام پنجم؛ آموزش عملی، مستندسازی و تعریف نقشهای روشن
مقاومت کارکنان در تغییر اغلب از کمبود انگیزه ناشی نمیشود؛ ریشه آن در ابهام، ترس از خطا و نامشخص بودن انتظارات است. وقتی مدیر کارخانه یک سیستم جدید را فقط در جلسه معرفی میکند، اما روش اجرای آن را روی دستگاه، خط تولید و شیفت واقعی تمرین نمیکند، کارکنان بهطور طبیعی به روشهای قبلی بازمیگردند. آموزش باید در محل کار، با نمونه واقعی محصول و تحت شرایط عادی تولید انجام شود؛ نه در قالب یک ارائه عمومی و جدا از عملیات.
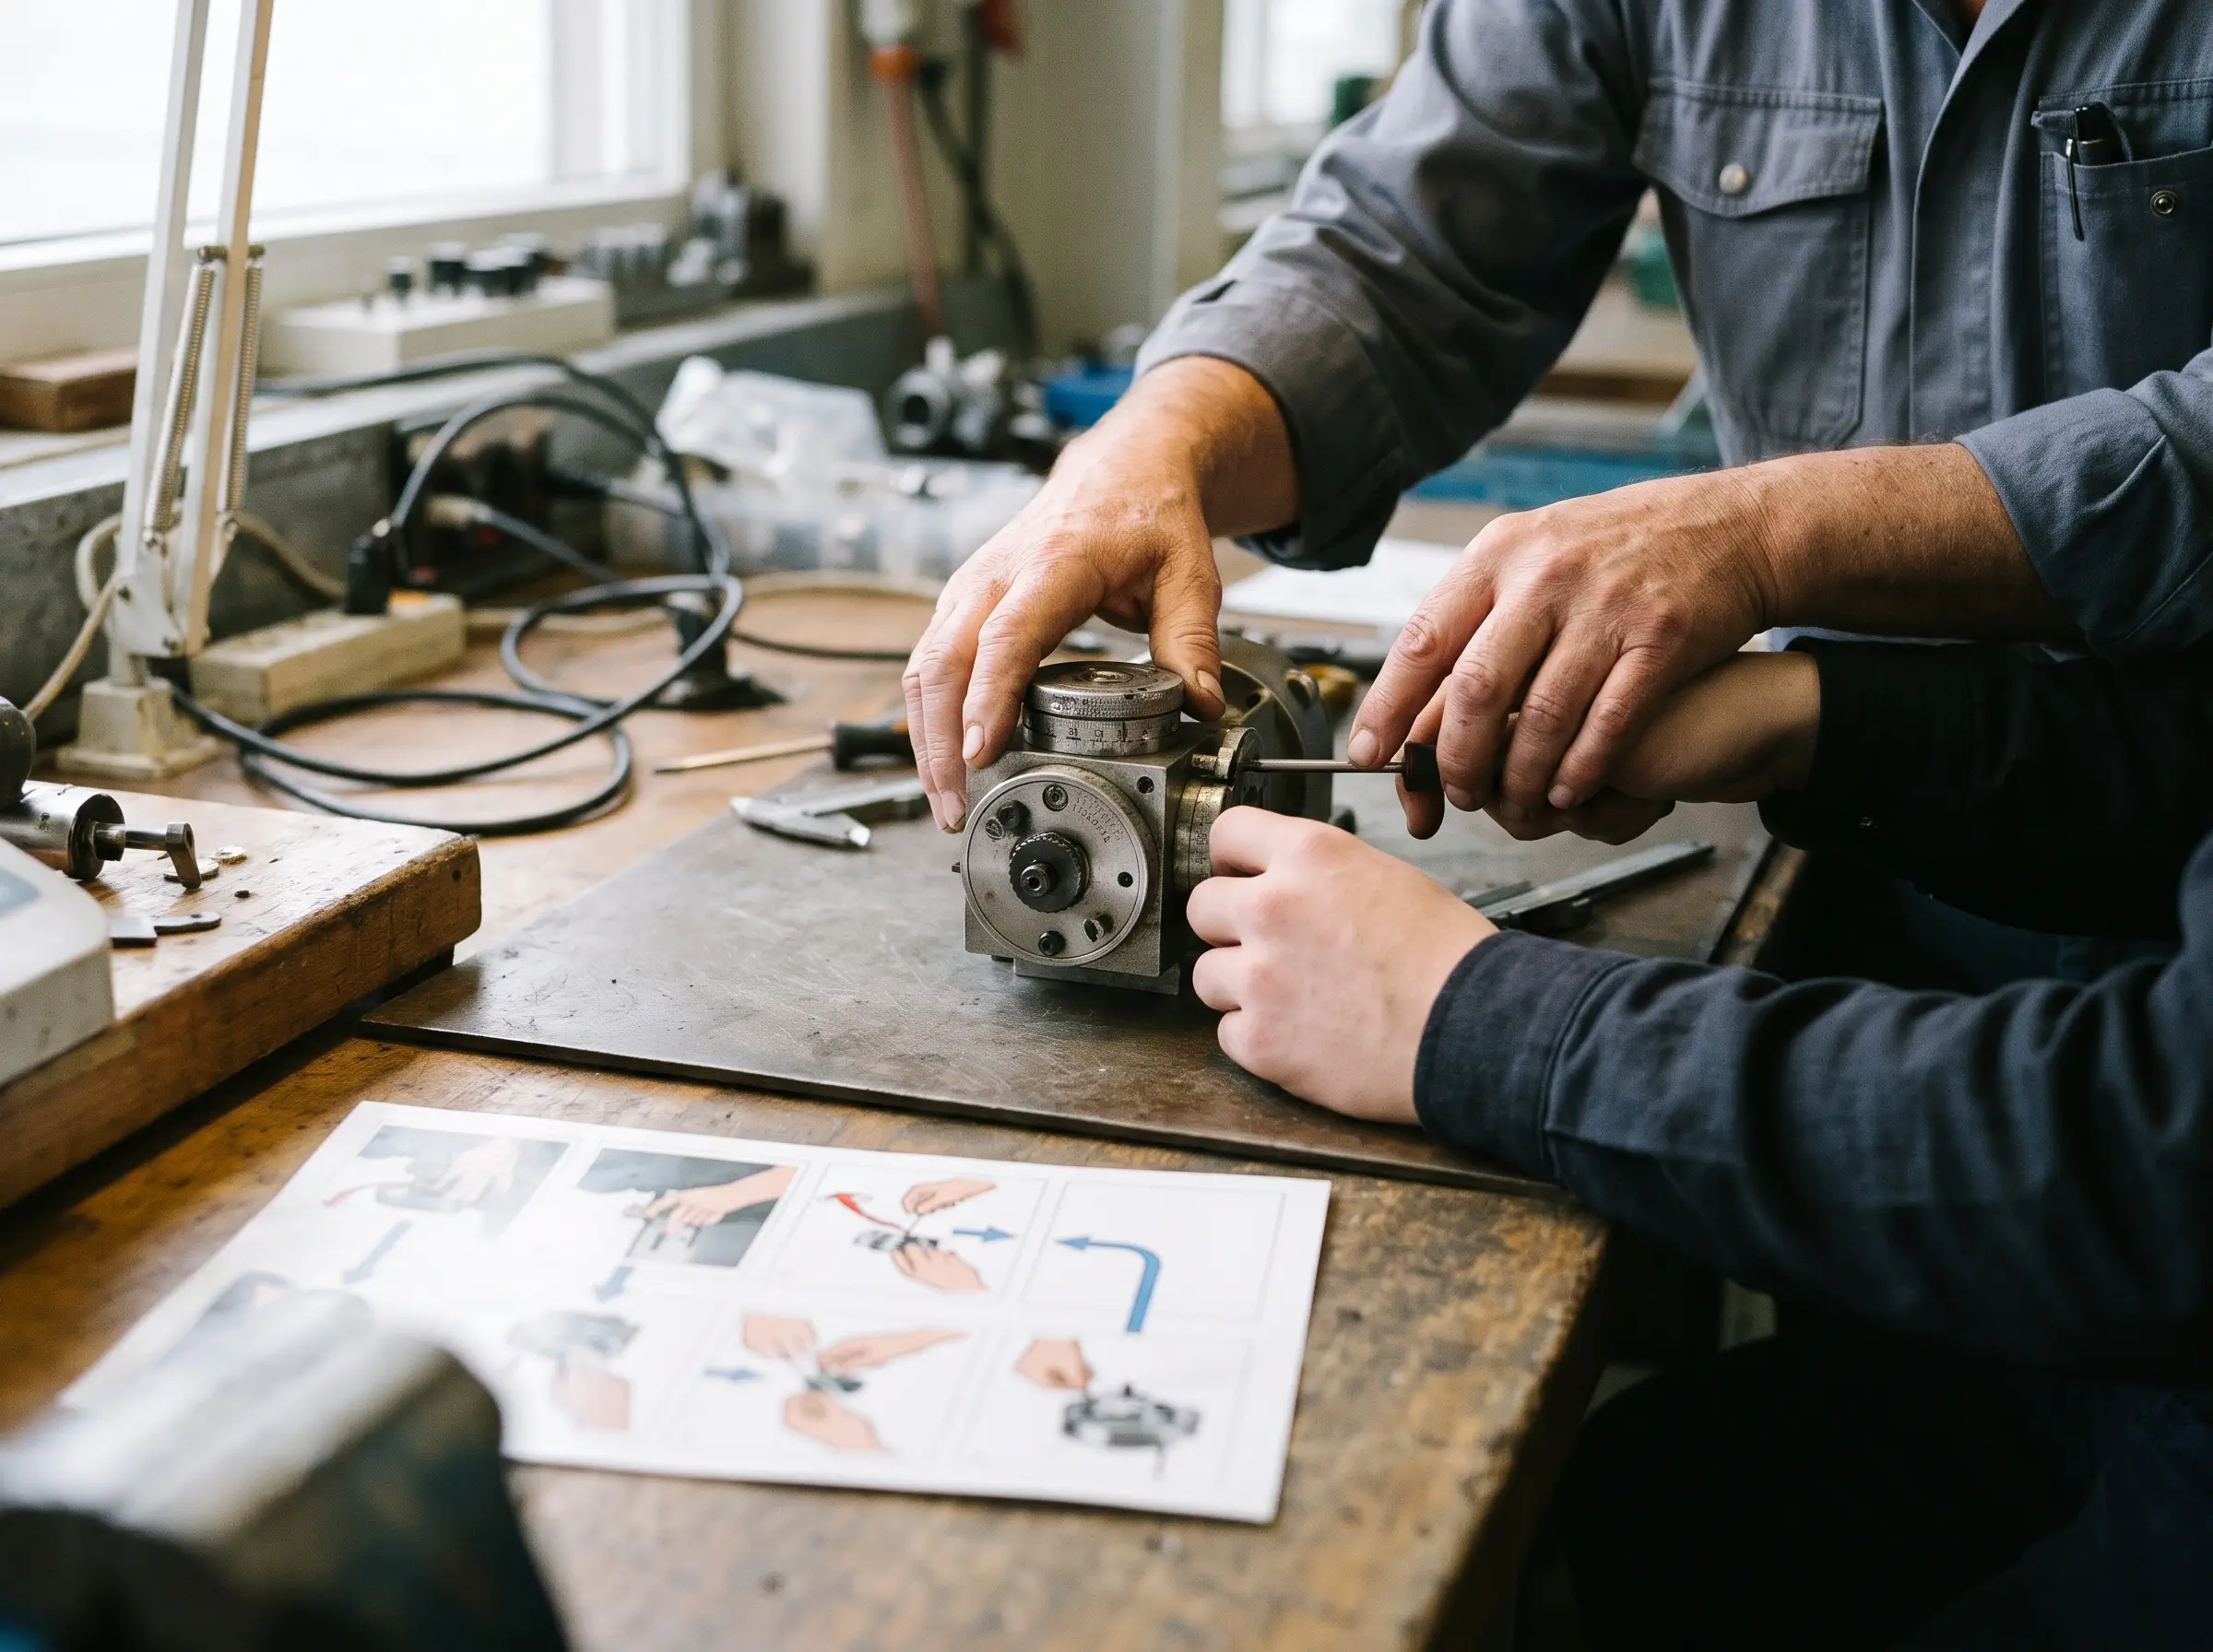
برای هر فرآیند، ابتدا باید استاندارد عملکرد تعریف شود: چه کاری، توسط چه کسی، با چه ابزار و ترتیبی، در چه زمانی و با چه معیار پذیرشی انجام میشود. سپس سرپرست، اجرای صحیح را نشان دهد، کاربر آن را انجام دهد و مربی با مشاهده مستقیم، خطاها را اصلاح کند. این چرخه «نشان بده، انجام بده، ارزیابی کن» برای آموزش کارکنان تولید بسیار مؤثرتر از انتقال شفاهی دستورالعملهاست. آموزش زمانی کامل است که فرد بتواند فرآیند را بدون حضور دائمی مدیر اجرا کند.
مستندسازی نیز نباید به تولید دفترچههای طولانی و غیرقابل استفاده منجر شود. SOP باید کوتاه، تصویری، مرحلهبهمرحله و در محل انجام کار در دسترس باشد؛ بهگونهای که اپراتور در کمتر از چند دقیقه بتواند پاسخ خود را پیدا کند. برای طراحی دستورالعملهایی که واقعاً در کف کارخانه استفاده شوند، راهنمای نحوه نوشتن SOP مؤثر میتواند چارچوب مناسبی ارائه دهد.
همزمان، نقشها باید با ماتریس مسئولیت مشخص شوند. اپراتور مسئول اجرای استاندارد است، سرپرست انطباق و رفع انحراف را پیگیری میکند، واحد کیفیت معیار پذیرش را کنترل میکند و مدیر فقط موارد خارج از حدود تعریفشده را تصمیمگیری میکند. این تفکیک، هم مشارکت کارکنان در تغییر را افزایش میدهد و هم وابستگی سیستم به افراد کلیدی را کاهش میدهد. بازبینی هفتگی دستورالعملها و ثبت پیشنهادهای اصلاحی نیز باید بخشی از بهبود مستمر فرآیندها باشد.
اما آیا در کارخانه شما کارکنان واقعاً نقش خود را در سیستم جدید میدانند، یا هنوز برای هر تصمیم کوچک منتظر مدیر میمانند؟
گام ششم؛ سنجش عملکرد و اصلاح مستمر فرآیندهای جدید
استقرار یک روش جدید، پایان مدیریت تغییر سازمانی نیست؛ آغاز مرحلهای است که باید نشان دهد فرآیند واقعاً بهتر شده یا فقط شکل مستندسازی عملیات تغییر کرده است. در این گام، مدیر کارخانه باید برای هر فرآیند، خط مبنا، هدف کمی، مسئول پایش، دوره اندازهگیری و روش واکنش به انحراف را مشخص کند. بدون این عناصر، مقاومت کارکنان در تغییر معمولاً به پنهانکاری دادهها، بازگشت به روش قبلی و بیاعتبار شدن سیستم منجر میشود.
شاخصها باید مستقیماً به خروجی فرآیند متصل باشند؛ برای نمونه، در یک خط تولید میتوان نرخ ضایعات، توقفات برنامهریزینشده، زمان چرخه، تحقق برنامه تولید، First Pass Yield و میزان اجرای استاندارد کار را پایش کرد. ترکیب شاخصهای نتیجهای با شاخصهای پیشرو اهمیت دارد؛ زیرا افزایش ضایعات یک هشدار دیرهنگام است، اما کاهش دفعات کنترل، تأخیر در سرویس دستگاه یا انحراف از دستورالعمل، علائم زودهنگام شکست فرآیند محسوب میشوند. برای طراحی درست این ساختار، مطالعه راهنمای شاخصهای عملکرد تولید میتواند مبنای مناسبی ایجاد کند.
دادهها باید در جلسات کوتاه و منظم، ترجیحاً در سطح همان ایستگاه کاری، بررسی شوند. نمایش روند شاخص روی تابلو مدیریت دیداری کافی نیست؛ تیم باید بداند چه زمانی انحراف، اقدام اصلاحی را فعال میکند، چه کسی مالک اقدام است و مهلت بستن آن چه زمانی است. تحلیل باید میان علت ویژه و نوسان طبیعی فرآیند تفاوت بگذارد؛ در غیر این صورت، سازمان با واکنشهای هیجانی، تنظیمات مکرر و تغییرات بیدلیل، نوسان را بیشتر میکند.
چرخه اصلاح باید بر مبنای PDCA اجرا شود: نتیجه واقعی با هدف مقایسه شود، علت ریشهای با مشاهده مستقیم و ابزارهایی مانند ۵ چرا بررسی گردد، اقدام اصلاحی در مقیاس کنترلشده آزموده شود و در صورت اثربخشی، استاندارد فرآیند بازنگری و آموزش داده شود. هر اصلاح باید اثر خود را در KPI نشان دهد؛ در غیر این صورت، صرفاً یک فعالیت اداری است. به این ترتیب، مشارکت کارکنان در تغییر از «تحمل دستور جدید» به «حل مسئله در محل وقوع» تبدیل میشود.
اما اگر شاخصها مرتباً از هدف فاصله میگیرند، آیا مسئله از عملکرد افراد است یا فرآیندی که هنوز برای شرایط واقعی کارخانه طراحی نشده است؟
گام هفتم؛ تثبیت سیستم و کاهش وابستگی روزمره به مدیر
استقرار سیستم زمانی موفق است که کارخانه در غیاب مدیرعامل نیز بتواند طبق استاندارد، با نوسان کنترلشده و تصمیمگیری روشن به کار خود ادامه دهد. در این مرحله، هدف حذف نقش مدیر نیست؛ هدف، انتقال نقش مدیر از «حلکننده دائمی مسائل» به «طراح و بهبوددهنده سیستم» است. اگر هر توقف خط، کمبود مواد یا خطای کیفی همچنان مستقیماً به مدیر ارجاع شود، مقاومت کارکنان در تغییر فقط از شکل آشکار به وابستگی پنهان تبدیل شده است.
برای تثبیت، هر فرآیند باید مالک مشخص، خروجی قابلاندازهگیری، استاندارد اجرایی و مسیر escalation داشته باشد. سرپرست تولید باید بداند در چه سطحی اختیار اقدام دارد، چه زمانی مسئله را به مدیر تولید ارجاع دهد و چه دادهای برای تصمیمگیری ارائه کند. این مرزبندی، از تصمیمهای سلیقهای جلوگیری کرده و مدیریت مقاومت در برابر تغییر را به مدیریت عملکرد روزانه متصل میکند.
در این نقطه، مستندات نباید در بایگانی سازمان خاک بخورند. دستورالعملها باید کنار محل انجام کار، کوتاه، تصویری و قابل بازبینی باشند. برای طراحی چنین اسنادی، استفاده از اصول نوشتن SOP مؤثر ضروری است؛ زیرا استانداردی که اپراتور نتواند در چند دقیقه پیدا و اجرا کند، در عمل استاندارد نیست.
تثبیت سیستم همچنین به پایش منظم شاخصهای عملکرد تولید نیاز دارد: توقفات، ضایعات، تحقق برنامه، بهرهوری نیروی انسانی و تعداد انحراف از استاندارد باید در جلسات کوتاه روزانه بررسی شوند. هر انحراف باید به اقدام اصلاحی، مسئول و موعد مشخص تبدیل شود؛ نه اینکه صرفاً در جلسه گزارش شود. ممیزی لایهای نیز باید تضمین کند که استانداردها اجرا، آموزشها بهروز و جانشین هر نقش عملیاتی آماده است.
اکنون پرسش کلیدی این است: اگر مدیرعامل یا مدیر تولید برای دو هفته در کارخانه حضور نداشته باشد، کدام فرآیندها واقعاً پایدار میمانند و کدام تصمیمها هنوز به حضور او وابستهاند؟
نتیجهگیری؛ تبدیل مقاومت کارکنان به مشارکت در سیستمسازی کارخانه
مقاومت کارکنان در تغییر، در اغلب کارخانهها نشانه ناتوانی نیروی انسانی نیست؛ بلکه واکنشی قابل پیشبینی به ابهام، تهدید منافع، افزایش کنترل یا تجربه شکستهای قبلی است. مدیری که این مقاومت را با فشار، بخشنامه و توبیخ پاسخ میدهد، معمولاً فقط رفتار ظاهری کارکنان را تغییر میدهد؛ اما ریشه مسئله در کف کارخانه باقی میماند. هدف مدیریت تغییر سازمانی، حذف مقاومت نیست؛ بلکه تبدیل آن به دادهای برای اصلاح فرآیند و ایجاد مشارکت واقعی است.
در استقرار سیستم مستقل، کارکنان باید از «مجری دستور» به «طراح و مالک بخشی از فرآیند» تبدیل شوند. این تحول زمانی رخ میدهد که مسئله واقعی، مانند توقف خط، دوبارهکاری، کمبود مواد یا ابهام در تحویل شیفت، با مشارکت خود اپراتورها تحلیل شود. سپس استاندارد جدید باید ساده، قابل مشاهده و قابل سنجش باشد؛ نه سندی اداری که در زونکن بایگانی شود. برای اینکه دستورالعملها در عملیات واقعاً استفاده شوند، اصول نوشتن SOP مؤثر باید با واقعیت ایستگاه کاری، توانمندی کارکنان و شاخصهای عملکرد تولید منطبق باشد.
مدیرعامل باید موفقیت سیستمسازی را با میزان وابستگی کارخانه به حضور خودش نسنجد؛ معیار واقعی، پایداری خروجی در غیاب مدیر، سرعت واکنش به انحراف و توان تیم در حل مسئله است. وقتی آموزش کارکنان تولید، تفویض اختیار، بازخورد روزانه و بهبود مستمر فرآیندها در کنار هم قرار بگیرند، فرهنگ سازمانی کارخانه از مقاومت منفعلانه به مشارکت عملیاتی تغییر میکند.
با این حال، اجرای این تکنیکها صرفاً با خواندن مقاله ممکن نیست. هر کارخانه ترکیبی متفاوت از نیروی انسانی، تجهیزات، مواد، روشها و محدودیتهای مدیریتی دارد و نسخه عمومی، گلوگاه واقعی را آشکار نمیکند. شما به یک نقشه راه اجرایی و رادیولوژی سازمانی دقیق نیاز دارید تا مشخص شود مقاومت کارکنان در تغییر دقیقاً در کدام فرآیند، نقش یا شاخص شکل گرفته است. این ارزیابی، رایگان و مبتنی بر تحلیل آنی است و میتواند نقطه شروع فاز عارضهیابی، اولویتبندی مداخلات و کاهش وابستگی به مدیر باشد؛ نه یک فرم تشریفاتی یا توصیه کلی مدیریتی.
برای شروع فاز عارضهیابی و دریافت تحلیل آنی، هماکنون در خودآزمایی رایگان و استاندارد کلینیک مدیر ناب شرکت کنید.